

 English
 русский
 Español
 عربى
 中文简体
Контент
- 1 Введение: Ротационное формование начинается с порошка, а не только с формы
- 2 Что отличает хороший порошок для ротоформования?
- 3 Текучесть
- 4 Объемная плотность
- 5 Распределение частиц по размерам
- 6 Морфология частиц
- 7 Температура порошка и стабильность обработки
- 8 Как производится порошок для ротационного формования полиэтилена?
- 9 Как ПЭ-измельчитель влияет на качество порошка для ротационного формования?
- 10 Как выбрать полиэтиленовый измельчитель для порошка для центробежного формования?
- 11 ПЭ материалы для порошкового формования
- 12 Как оценить качество порошка для центробежного формования
- 13 Распространенные проблемы с порошком для ротационного формования полиэтилена
- 14 Решение Mao Yue для производства порошков методом ротационного формования
- 15 Стабильная работа во время непрерывного производства
- 16 Распространенное применение порошка для ротационного формования полиэтилена
- 17 Почему так важно проводить настоящие испытания полиэтиленовых материалов?
- 18 Вопросы, которые следует учитывать перед покупкой измельчителя полиэтилена
- 19 Часто задаваемые вопросы о порошке для ротационного формования полиэтилена
- 19.1 Какой размер частиц лучше всего подходит для порошка для центробежного формования полиэтилена?
- 19.2 Является ли более мелкий порошок полиэтилена лучшим для ротационного формования?
- 19.3 Что влияет на сыпучесть порошка полиэтилена?
- 19.4 Почему объемная плотность важна для порошка для центробежного формования?
- 19.5 Можно ли использовать переработанный полиэтилен для изготовления порошка для центробежного формования?
- 19.6 Требуется ли охлаждение полиэтилена при измельчении?
- 19.7 Какой тип пульверизатора используется для производства порошка для центробежного формования полиэтилена?
- 20 Испытайте свое решение для производства порошков методом ротационного формования на реальном полиэтиленовом материале
- 21 Вывод: лучший порошок начинается с лучшего процесса измельчения
Введение: Ротационное формование начинается с порошка, а не только с формы
Изготовление хорошего продукта, полученного центробежным формованием, начинается не тогда, когда форма начинает вращаться. Все начинается с приготовления порошка.
Для центробежного формования порошок полиэтилена – это не просто вопрос «чем тоньше, тем лучше». Порошок должен поступать равномерно и правильно перемещаться, распределяться, нагреваться, плавиться и плавиться по мере вращения формы, в конечном итоге образуя однородную и стабильную стенку изделия. Таким образом, качество порошка может напрямую влиять на производительность последующего ротационного формования и консистенцию продукта.
Порошок полиэтилена, подходящий для центробежного формования, обычно требует всестороннего рассмотрения:
-
Текучесть
-
Объемная плотность
-
Размер частиц и гранулометрический состав
-
Морфология частиц
-
Температура порошка
-
Стабильность кормления
-
Совместимость с финальным приложением
Таким образом, цель производства порошков центробежного формования состоит не в том, чтобы следовать одному параметру, а в производстве порошка, который соответствует требованиям к сырью, процессу центробежного формования и конечному продукту.
Это также отправная точка для решений Мао Юэ по измельчению полиэтилена: понять фактический материал, требования к целевому порошку и конечное применение, а затем определить подходящий измельчитель полиэтилена и поддерживающую конфигурацию.
Что отличает хороший порошок для ротоформования?
Хороший полиэтиленовый порошок для центробежного формования нельзя оценить по одному числу или параметру.
Его производительность во время подачи, загрузки формы, вращения и нагрева определяется совокупным эффектом нескольких свойств порошка.
Следовательно, более мелкий порошок или более высокое значение какого-либо отдельного свойства не обязательно означает, что порошок более подходит для центробежного формования.
Идеальный порошок для центробежного формования — это тот, который обеспечивает разумный баланс между сыпучестью, размером частиц, объемной плотностью, температурой и стабильностью при соответствии сырьевого материала, оборудования, условий обработки и конечного применения.
Текучесть
Текучесть is one of the important indicators for evaluating PE rotomolding powder.
Хорошая сыпучесть порошка помогает материалу беспрепятственно проходить через бункер, подающее оборудование и систему транспортировки. Это также помогает порошку двигаться и равномерно распределяться при вращении формы, уменьшая такие проблемы, как закупоривание, закупорка материала, нестабильная подача и локальное скопление.
Если сыпучесть порошка плохая, это может привести к:
-
Нестабильное кормление
-
Засорение или закупорка материала
-
Неравномерное распределение порошка
-
Сложная транспортировка материала
Однако текучесть не является независимым свойством. Распределение частиц по размерам, морфология частиц, объемная плотность и общее состояние порошка – все это может влиять на фактическую производительность потока. Таким образом, PE-порошок для центробежного формования следует оценивать на основе фактического материала и условий производства, а не полагаться на результат одного испытания.
Объемная плотность
Объемная плотность отражает массу, содержащуюся в единице объема порошка, а также зависит от промежутков между частицами.
Насыпная плотность полиэтиленового порошка для центробежного формования может влиять на хранение, транспортировку, подачу и загрузку формы. Соответствующая объемная плотность помогает поддерживать стабильные характеристики при транспортировке и упаковке материала.
Однако более высокая объемная плотность не обязательно означает лучшее. Это необходимо учитывать вместе с гранулометрическим составом, морфологией частиц, текучестью, типом смолы и конечным применением.
Следовательно, в реальном производстве цель состоит не в достижении возможной объемной плотности, а в достижении разумной объемной плотности, соответствующей характеристикам порошка и процессу центробежного формования.
Распределение частиц по размерам
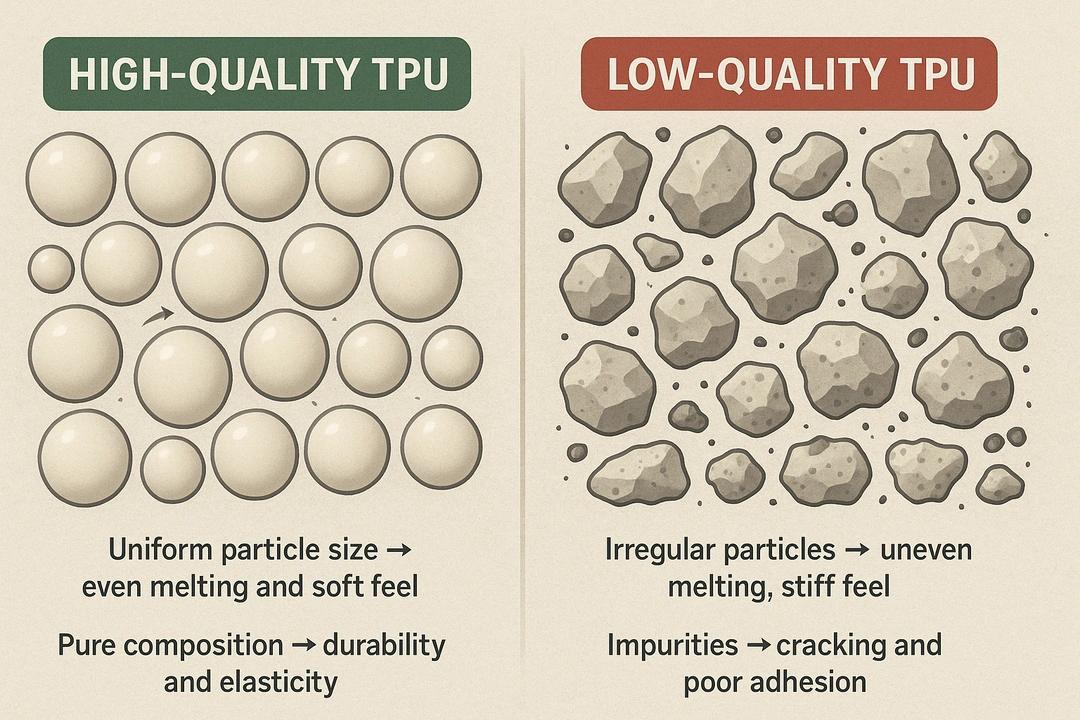
Размер частиц является одним из важных показателей оценки порошка для центробежного формования полиэтилена, но не единственным.
Высокая доля крупных частиц может повлиять на плавление порошка и образование поверхности, тогда как чрезмерное количество ультрамелких частиц может увеличить пылеобразование и повлиять на сыпучесть и характеристики упаковки.
Таким образом, при производстве порошков методом центробежного формования основное внимание уделяется не получению более мелкого порошка любой ценой, а достижению стабильного и разумного распределения частиц по размерам, подходящего для конечного применения.
В некоторых отраслевых справочниках указан диапазон размеров частиц порошка ПЭ для центробежного формования примерно 150–500 мкм. Однако фактическая цель должна определяться на основе типа смолы, оборудования, формы, условий обработки и конечного продукта.
Другими словами, правильное распределение частиц по размерам более важно, чем просто поиск более мелких частиц.
Морфология частиц
Даже если два порошка полиэтилена имеют одинаковый размер частиц, они могут вести себя по-разному во время фактической обработки. Одной из важных причин является морфология частиц.
Форма частиц, состояние поверхности и степень регулярности могут влиять на растекание, упаковку и движение порошка при вращении формы. Удлиненные, острые, шероховатые или очень неровные частицы могут иметь другие характеристики текучести по сравнению с более компактными и однородными частицами.
Следовательно, для оценки порошка, полученного центробежным формованием, не следует использовать только размер частиц.
Размер частиц определяет, «насколько велики частицы», а морфология частиц влияет на то, «как они движутся». Оба эти фактора необходимо учитывать вместе при оценке фактических характеристик обработки порошка.
Температура порошка и стабильность обработки
Температура является ключевым фактором, который необходимо контролировать во время высокоскоростного измельчения полиэтилена.
ПЭ – термопластичный материал. Во время процесса измельчения высокоскоростное движение и трение постоянно выделяют тепло. Если температура повышается слишком быстро или становится слишком высокой, материал может размягчиться, слипнуться или агломерироваться, что повлияет на качество порошка, производительность и стабильность непрерывной работы.
Таким образом, система охлаждения является важной частью решения для измельчения полиэтилена. Фактический метод охлаждения следует выбирать на основе типа материала, целевого размера частиц, производительности, времени работы и конфигурации оборудования.
Maoyue может настроить воздушное, водяное или комбинированное воздушно-водяное охлаждение в соответствии с фактическими производственными требованиями, помогая контролировать повышение температуры во время измельчения и обеспечивая стабильное производство порошка полиэтилена.
Как производится порошок для ротационного формования полиэтилена?
Производство высококачественного порошкового полиэтилена для центробежного формования – это не просто вопрос измельчения полиэтиленового материала. Это целостный процесс, требующий скоординированного контроля на нескольких этапах.
Типичный производственный процесс:
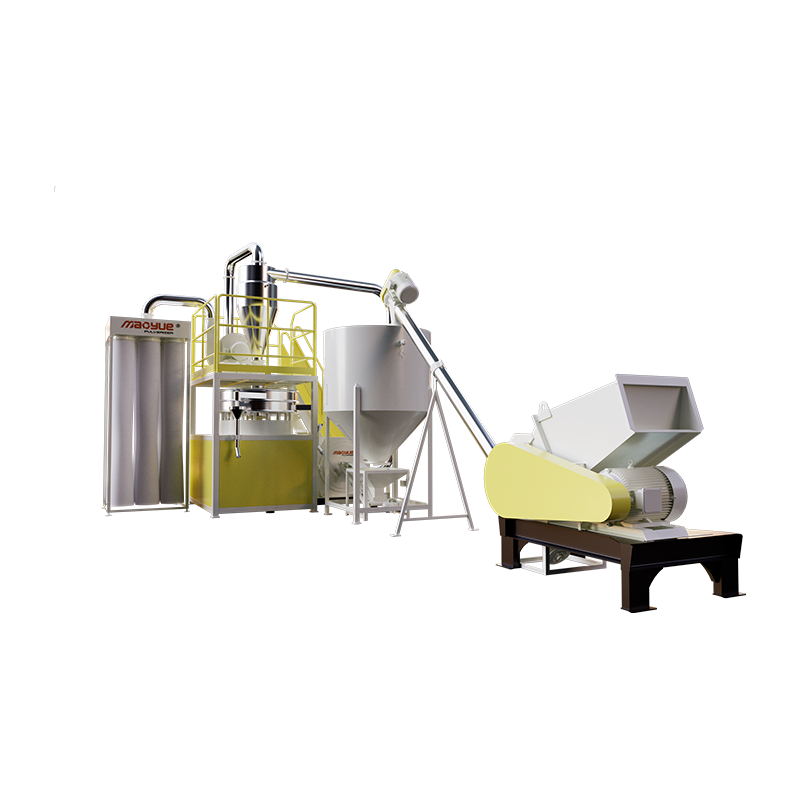
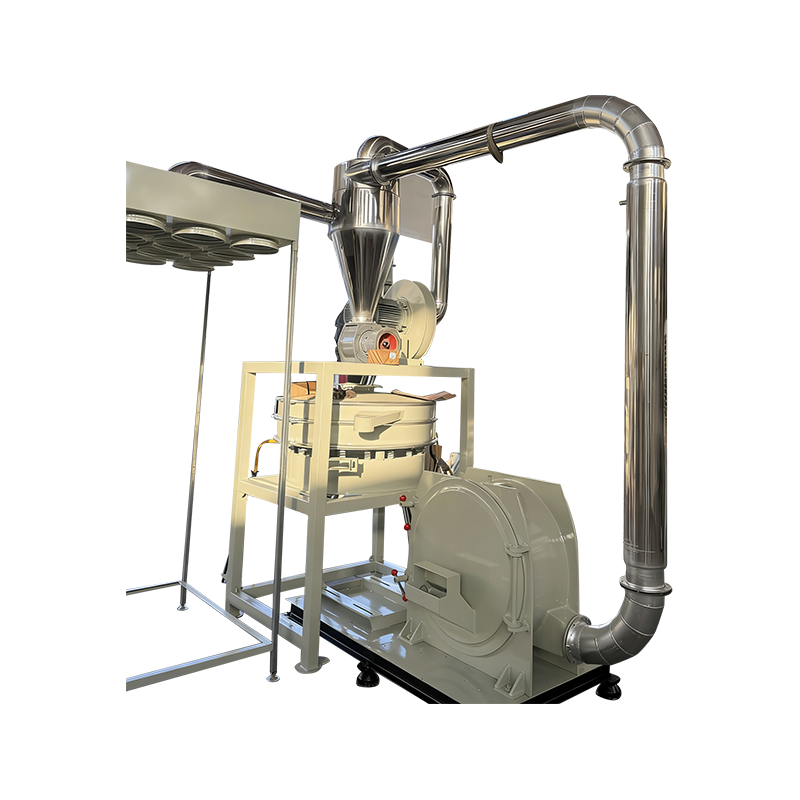
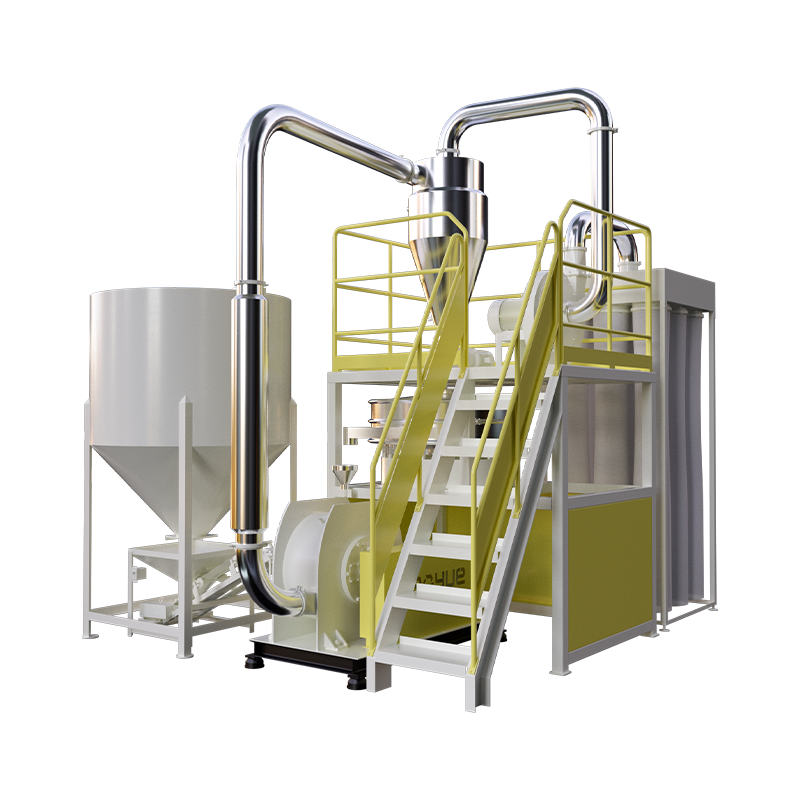
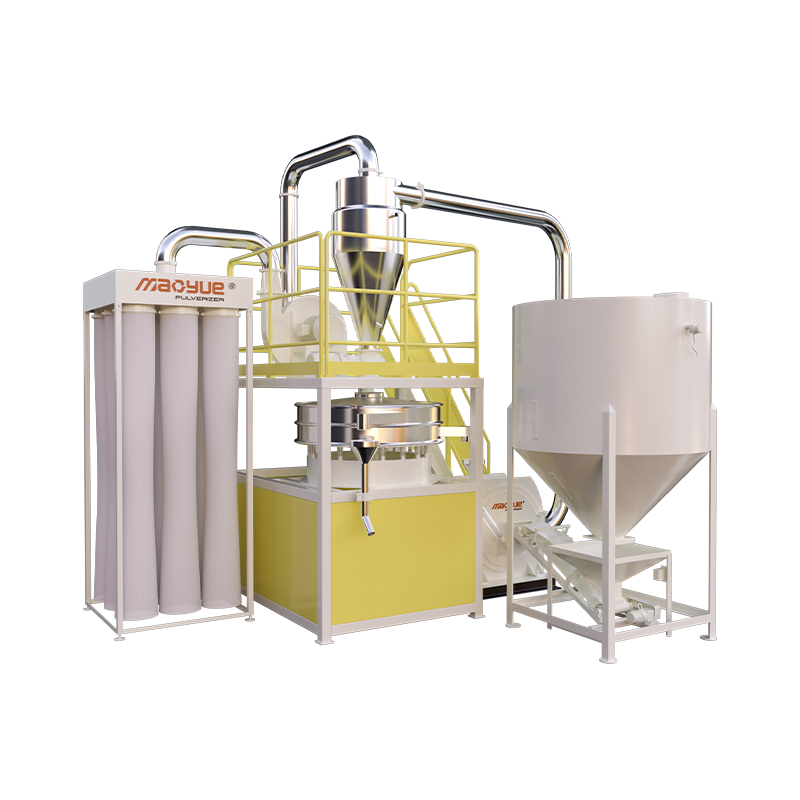
Подача → Измельчение → Охлаждение → Просеивание → Сбор порошка
Стабильная подача влияет на производительность и условия измельчения. Измельчение определяет размер частиц и распределение частиц по размерам. Охлаждение контролирует повышение температуры во время обработки. Просеивание помогает контролировать характеристики порошка, а сбор порошка влияет на последующую транспортировку и использование.
Таким образом, конечное качество порошка зависит от всей производственной системы, а не только от стадии измельчения.
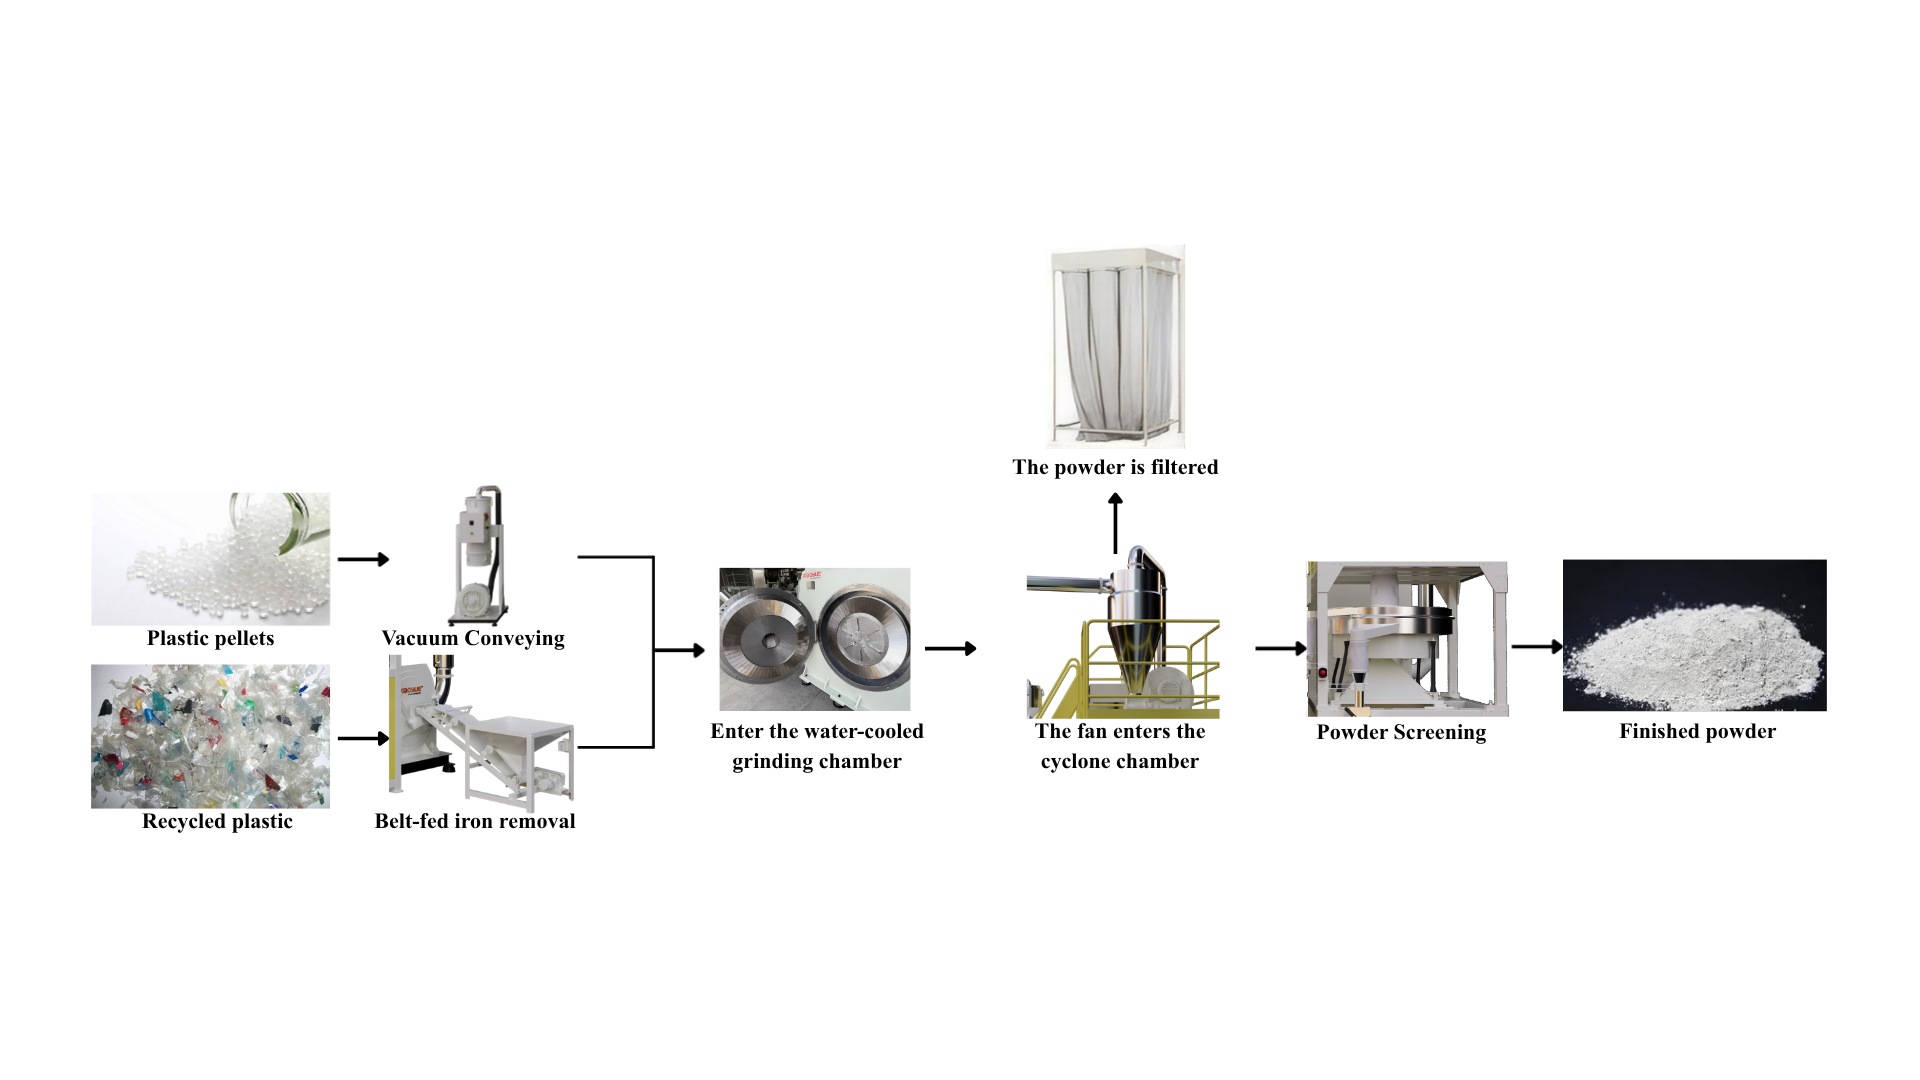
Стабильная подача
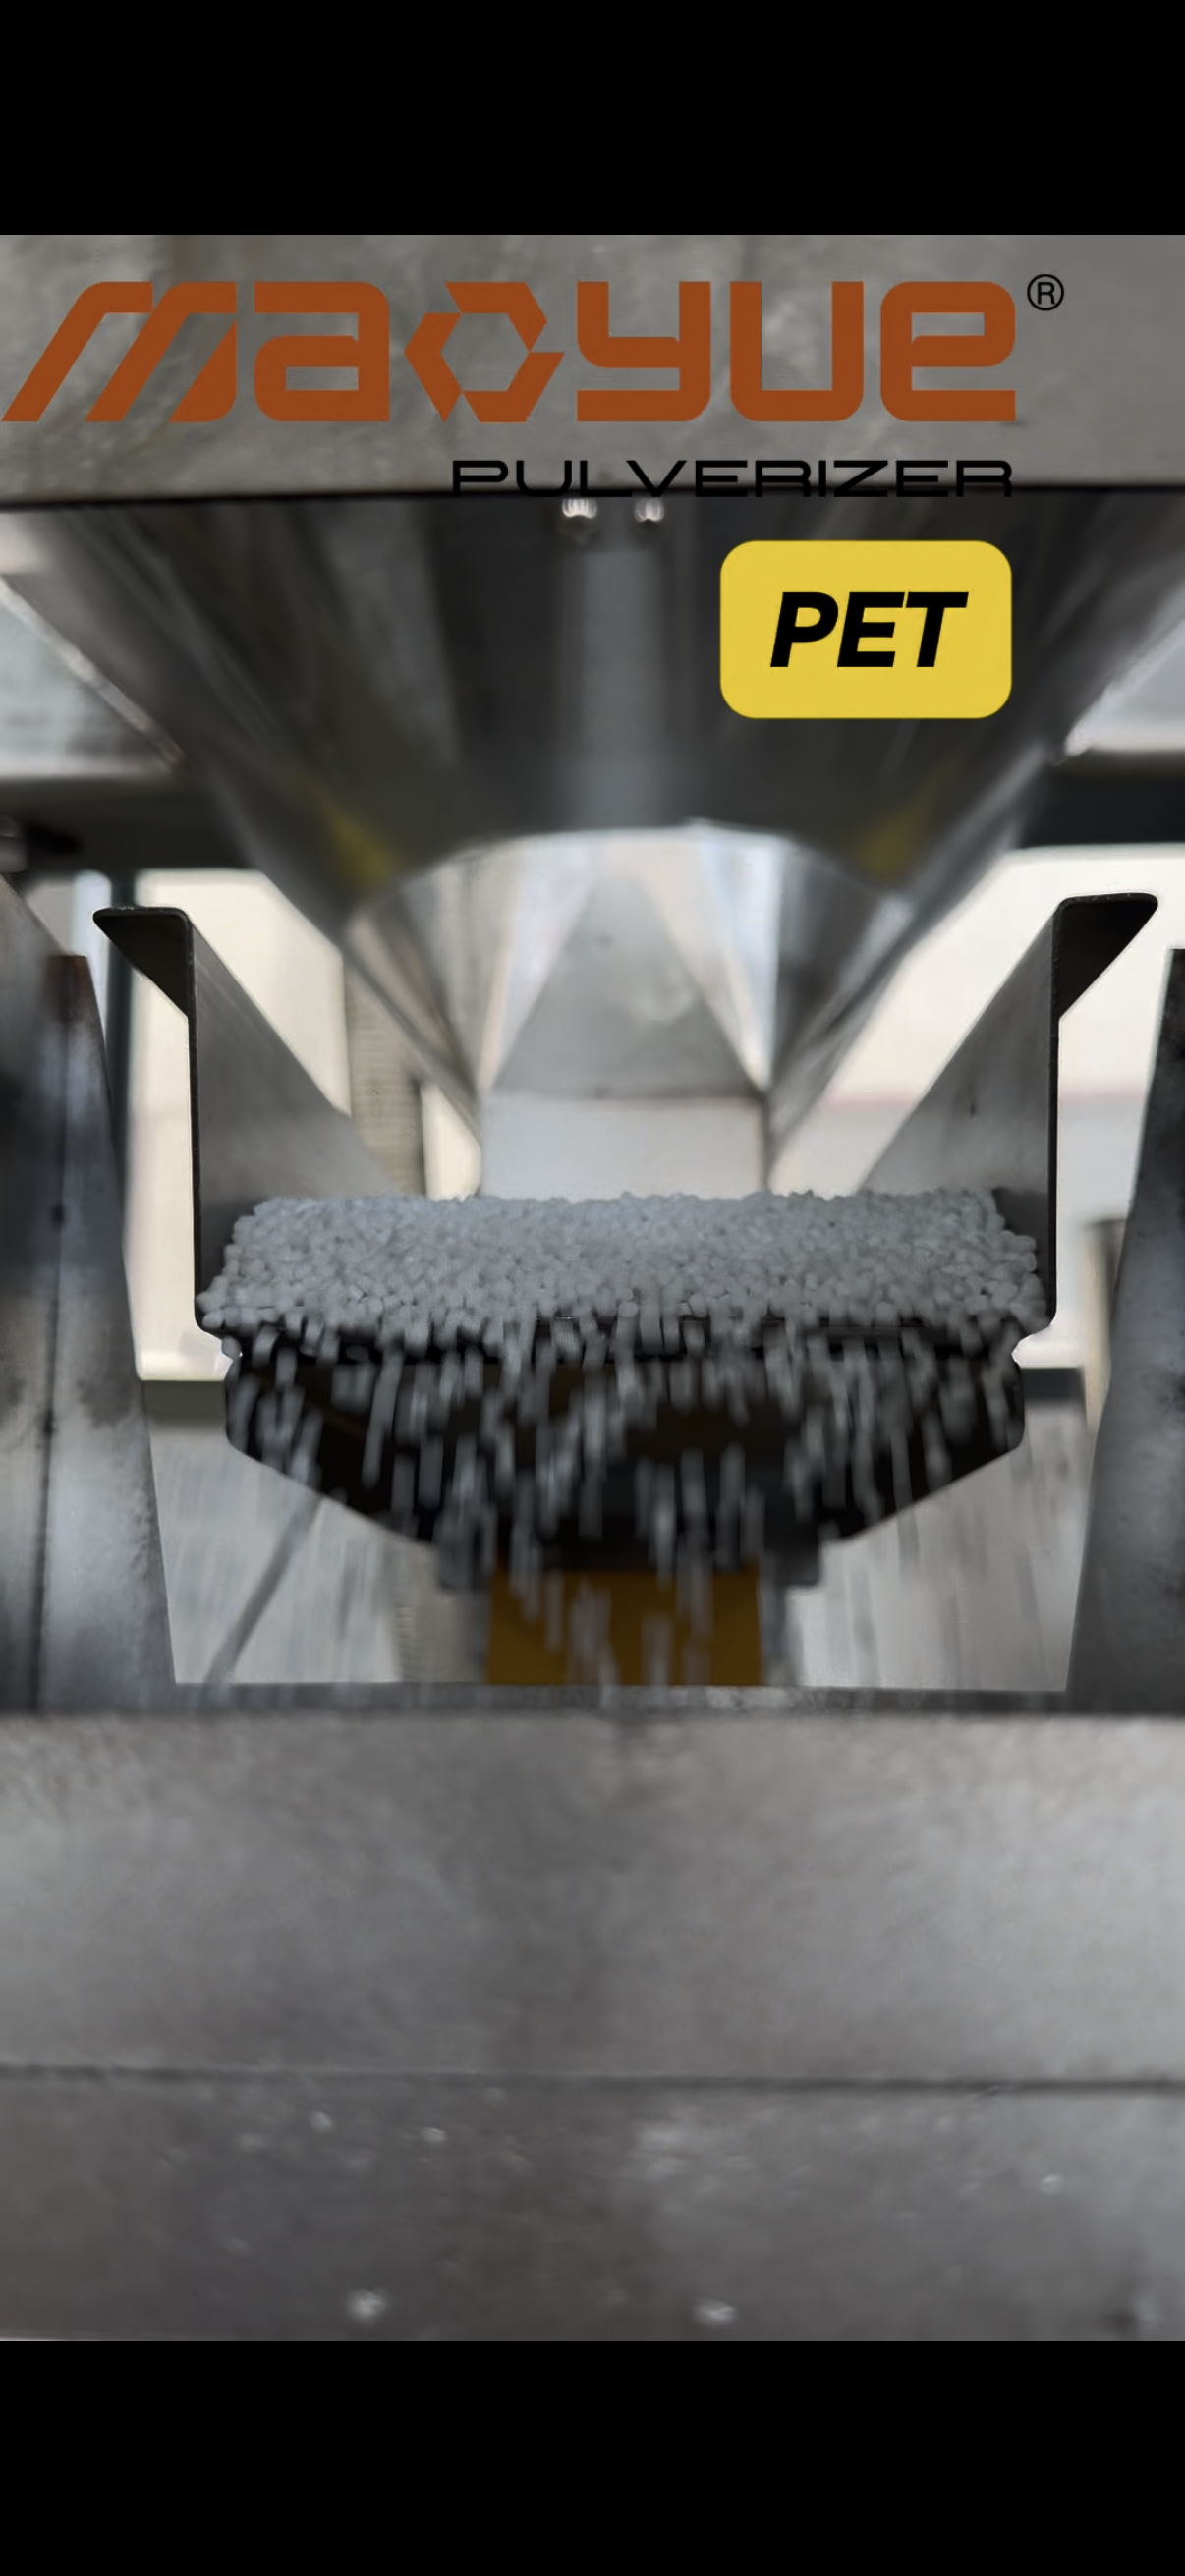
Стабильная подача является основой непрерывного производства порошка полиэтилена.
Слишком быстрая подача может увеличить нагрузку на оборудование и повысить температуру, тогда как слишком медленная подача или значительные колебания могут снизить производительность и повлиять на условия измельчения.
Таким образом, система подачи должна соответствовать характеристикам материала, целевой производительности и конфигурации измельчителя, обеспечивая непрерывную и равномерную подачу материала в камеру измельчения для поддержания стабильного производства.
Измельчение и регулируемый зазор диска
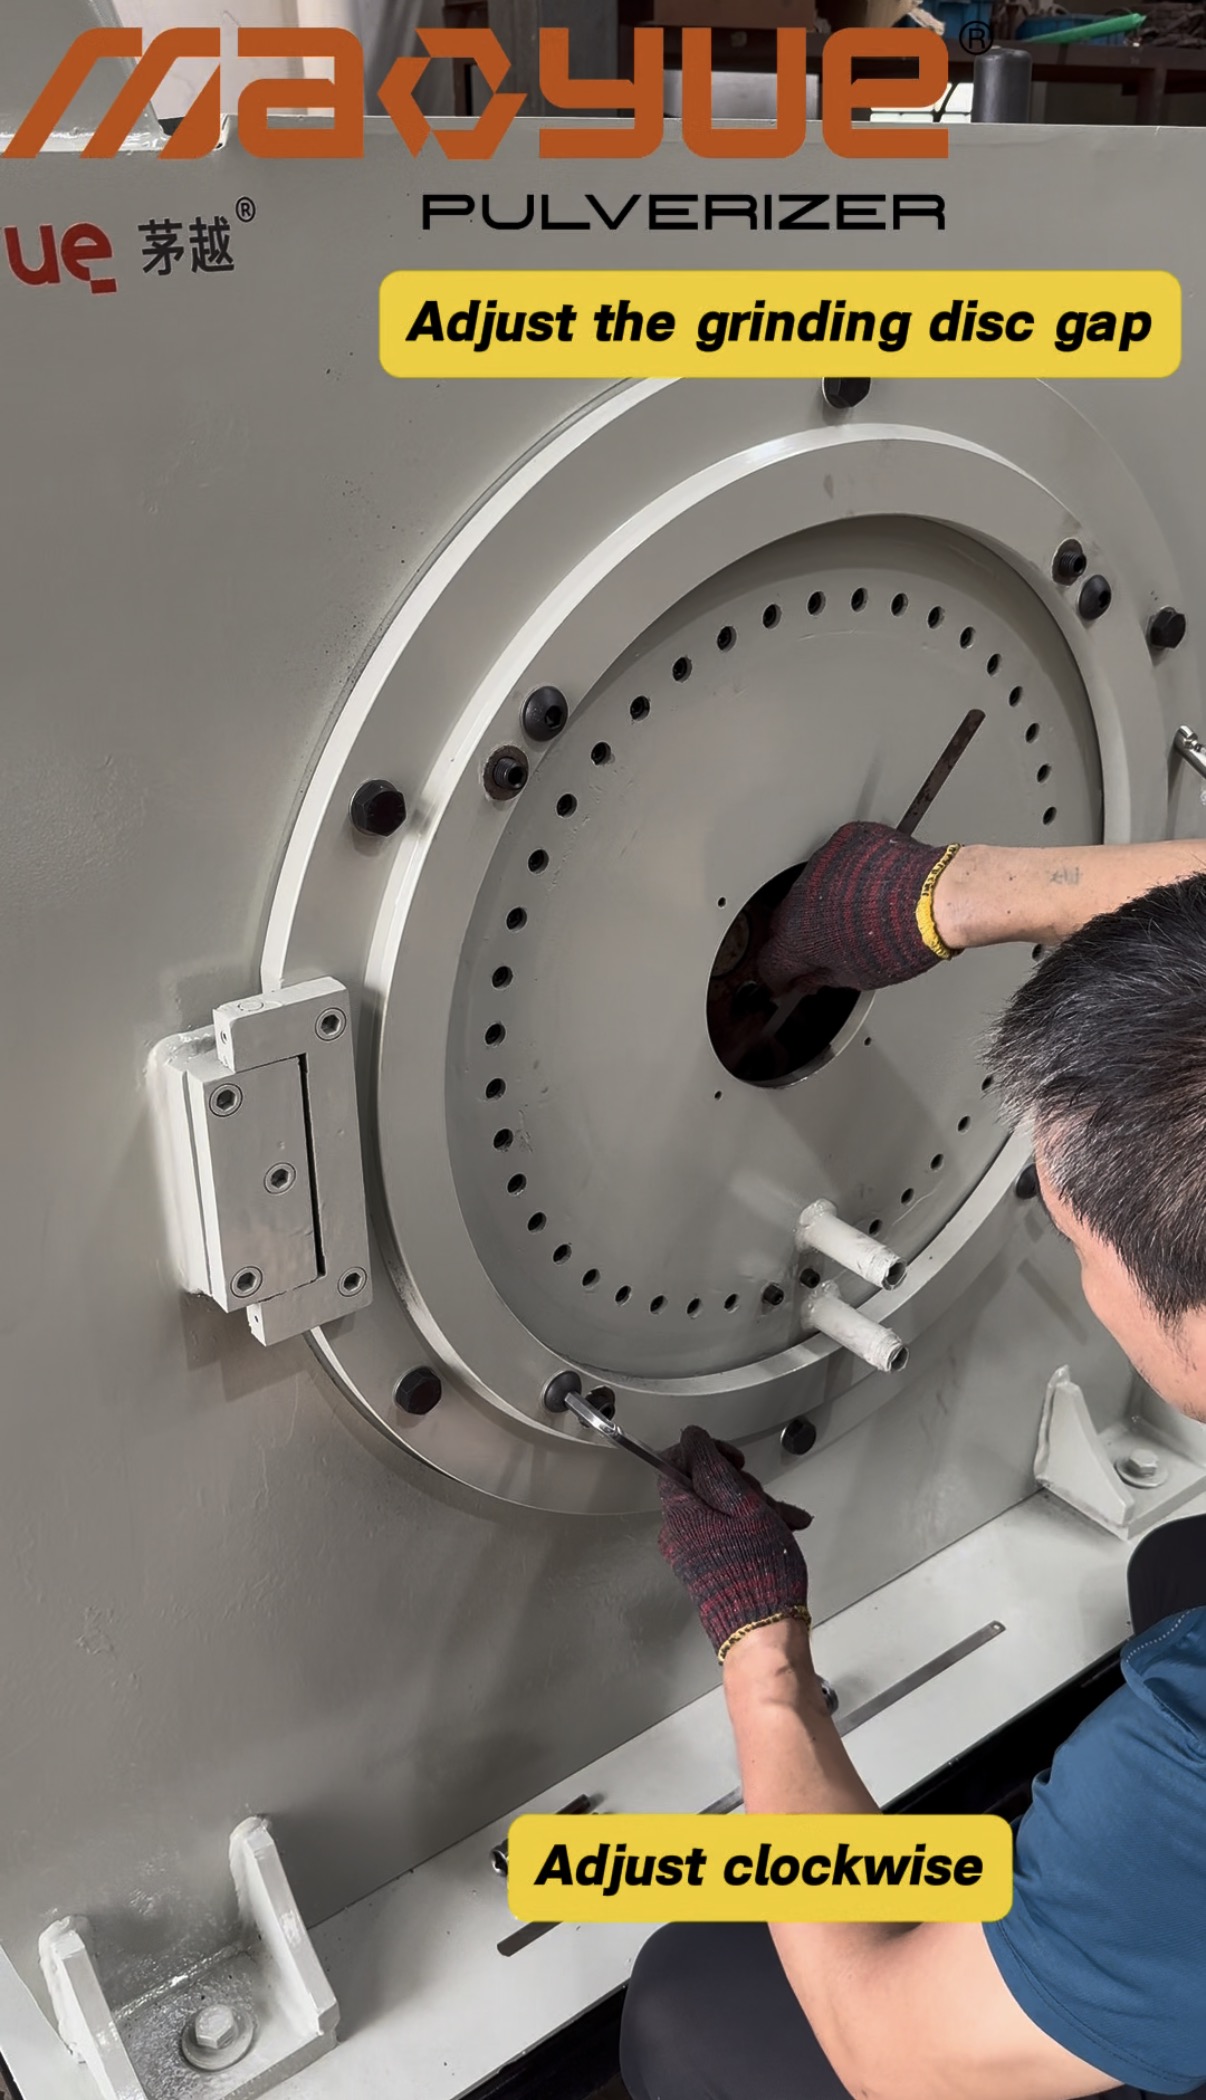
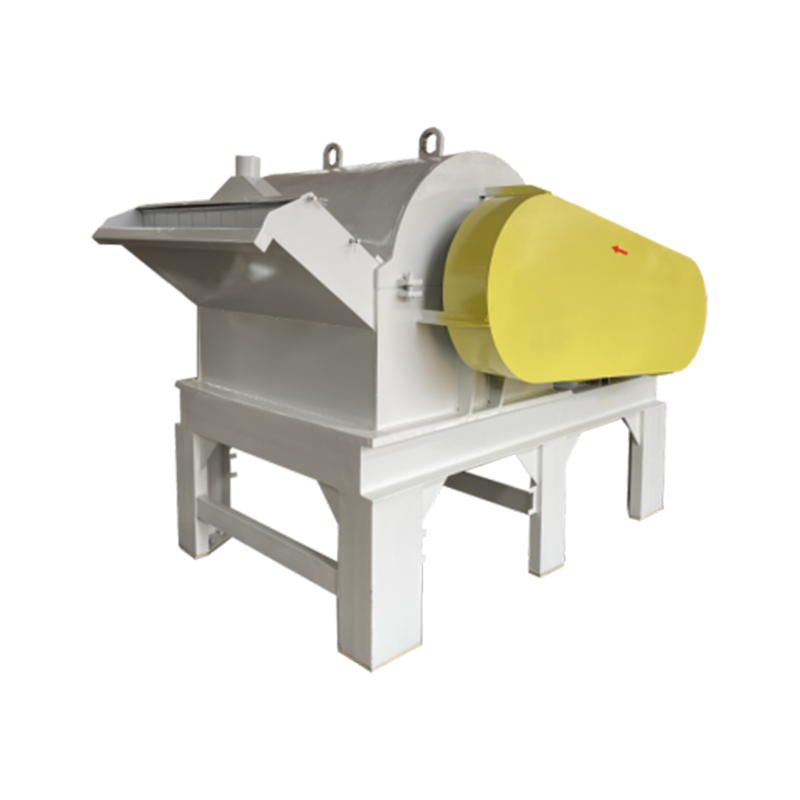
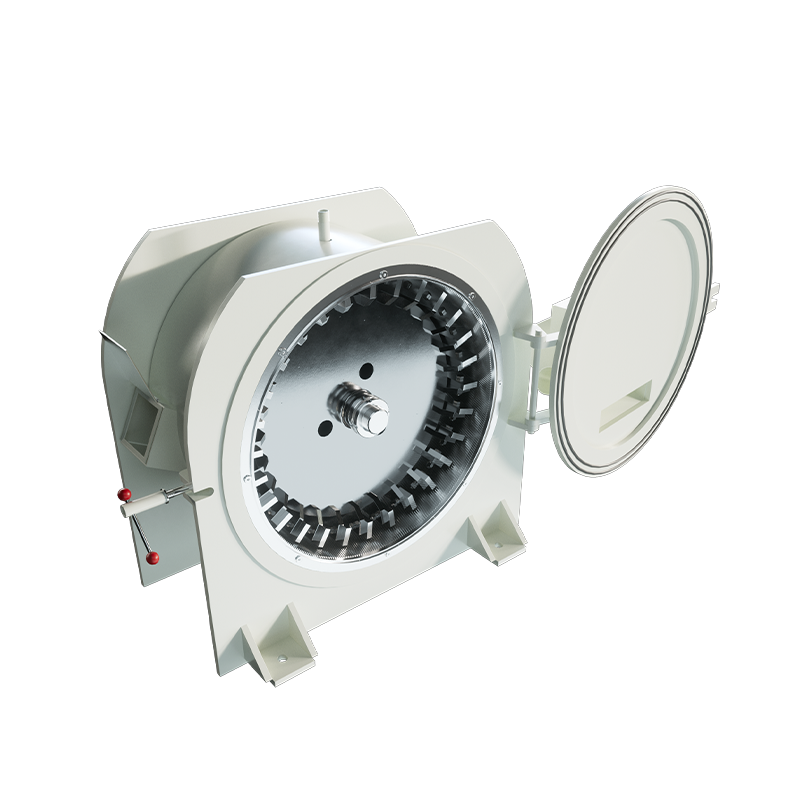
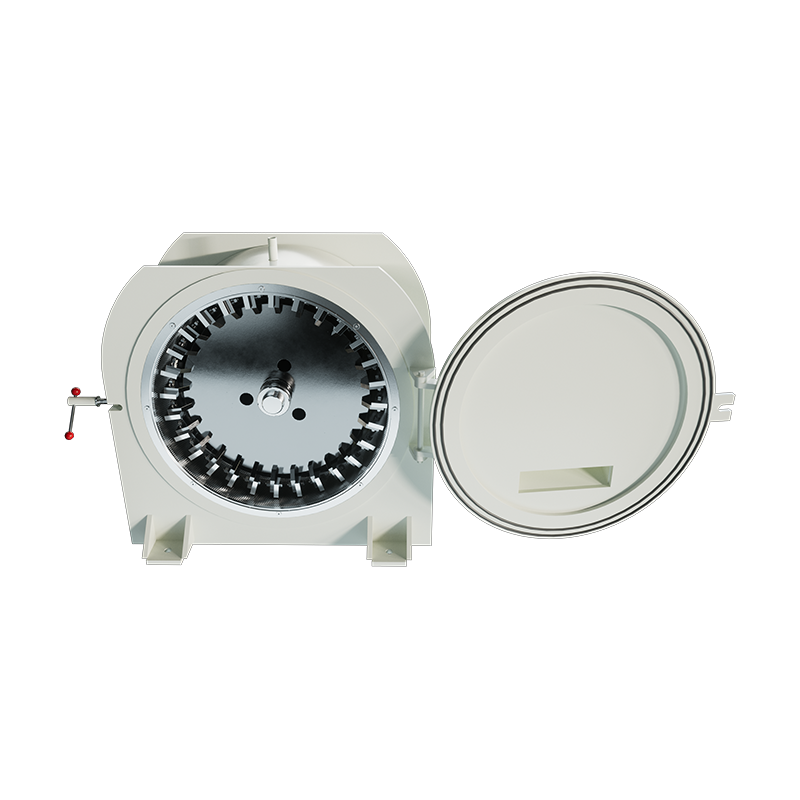
Измельчитель является основным оборудованием, используемым для переработки гранул полиэтилена или предварительно обработанного полиэтиленового материала в порошок, но цель измельчения заключается не просто в уменьшении размера частиц.
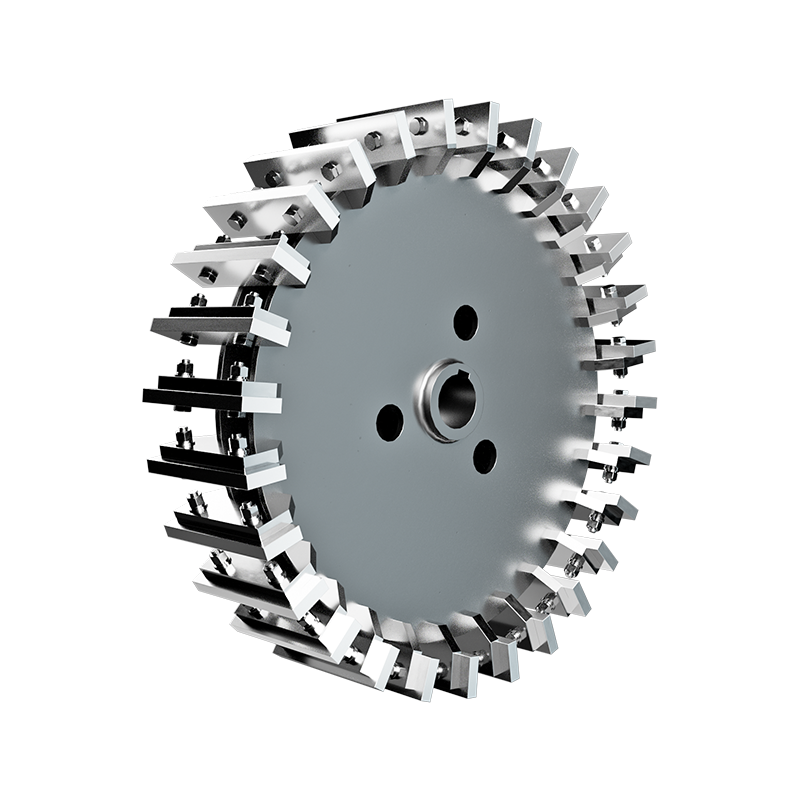
Стабильный процесс измельчения должен сбалансировать размер частиц, распределение частиц по размерам, морфологию частиц, производительность, температуру и стабильность порошка. Среди этих факторов рабочий зазор диска является важным параметром регулировки, влияющим на крупность порошка и производительность.
В целом, меньший зазор диска помогает производить более мелкий порошок, тогда как больший зазор больше подходит для более крупных целевых частиц или более высокой производительности.
Однако не существует фиксированного «оптимального разрыва», применимого ко всем полиэтиленовым материалам. Фактические параметры должны быть скорректированы в соответствии с характеристиками материала, целевым размером частиц и требованиями к выходу.
Охлаждение во время процесса измельчения
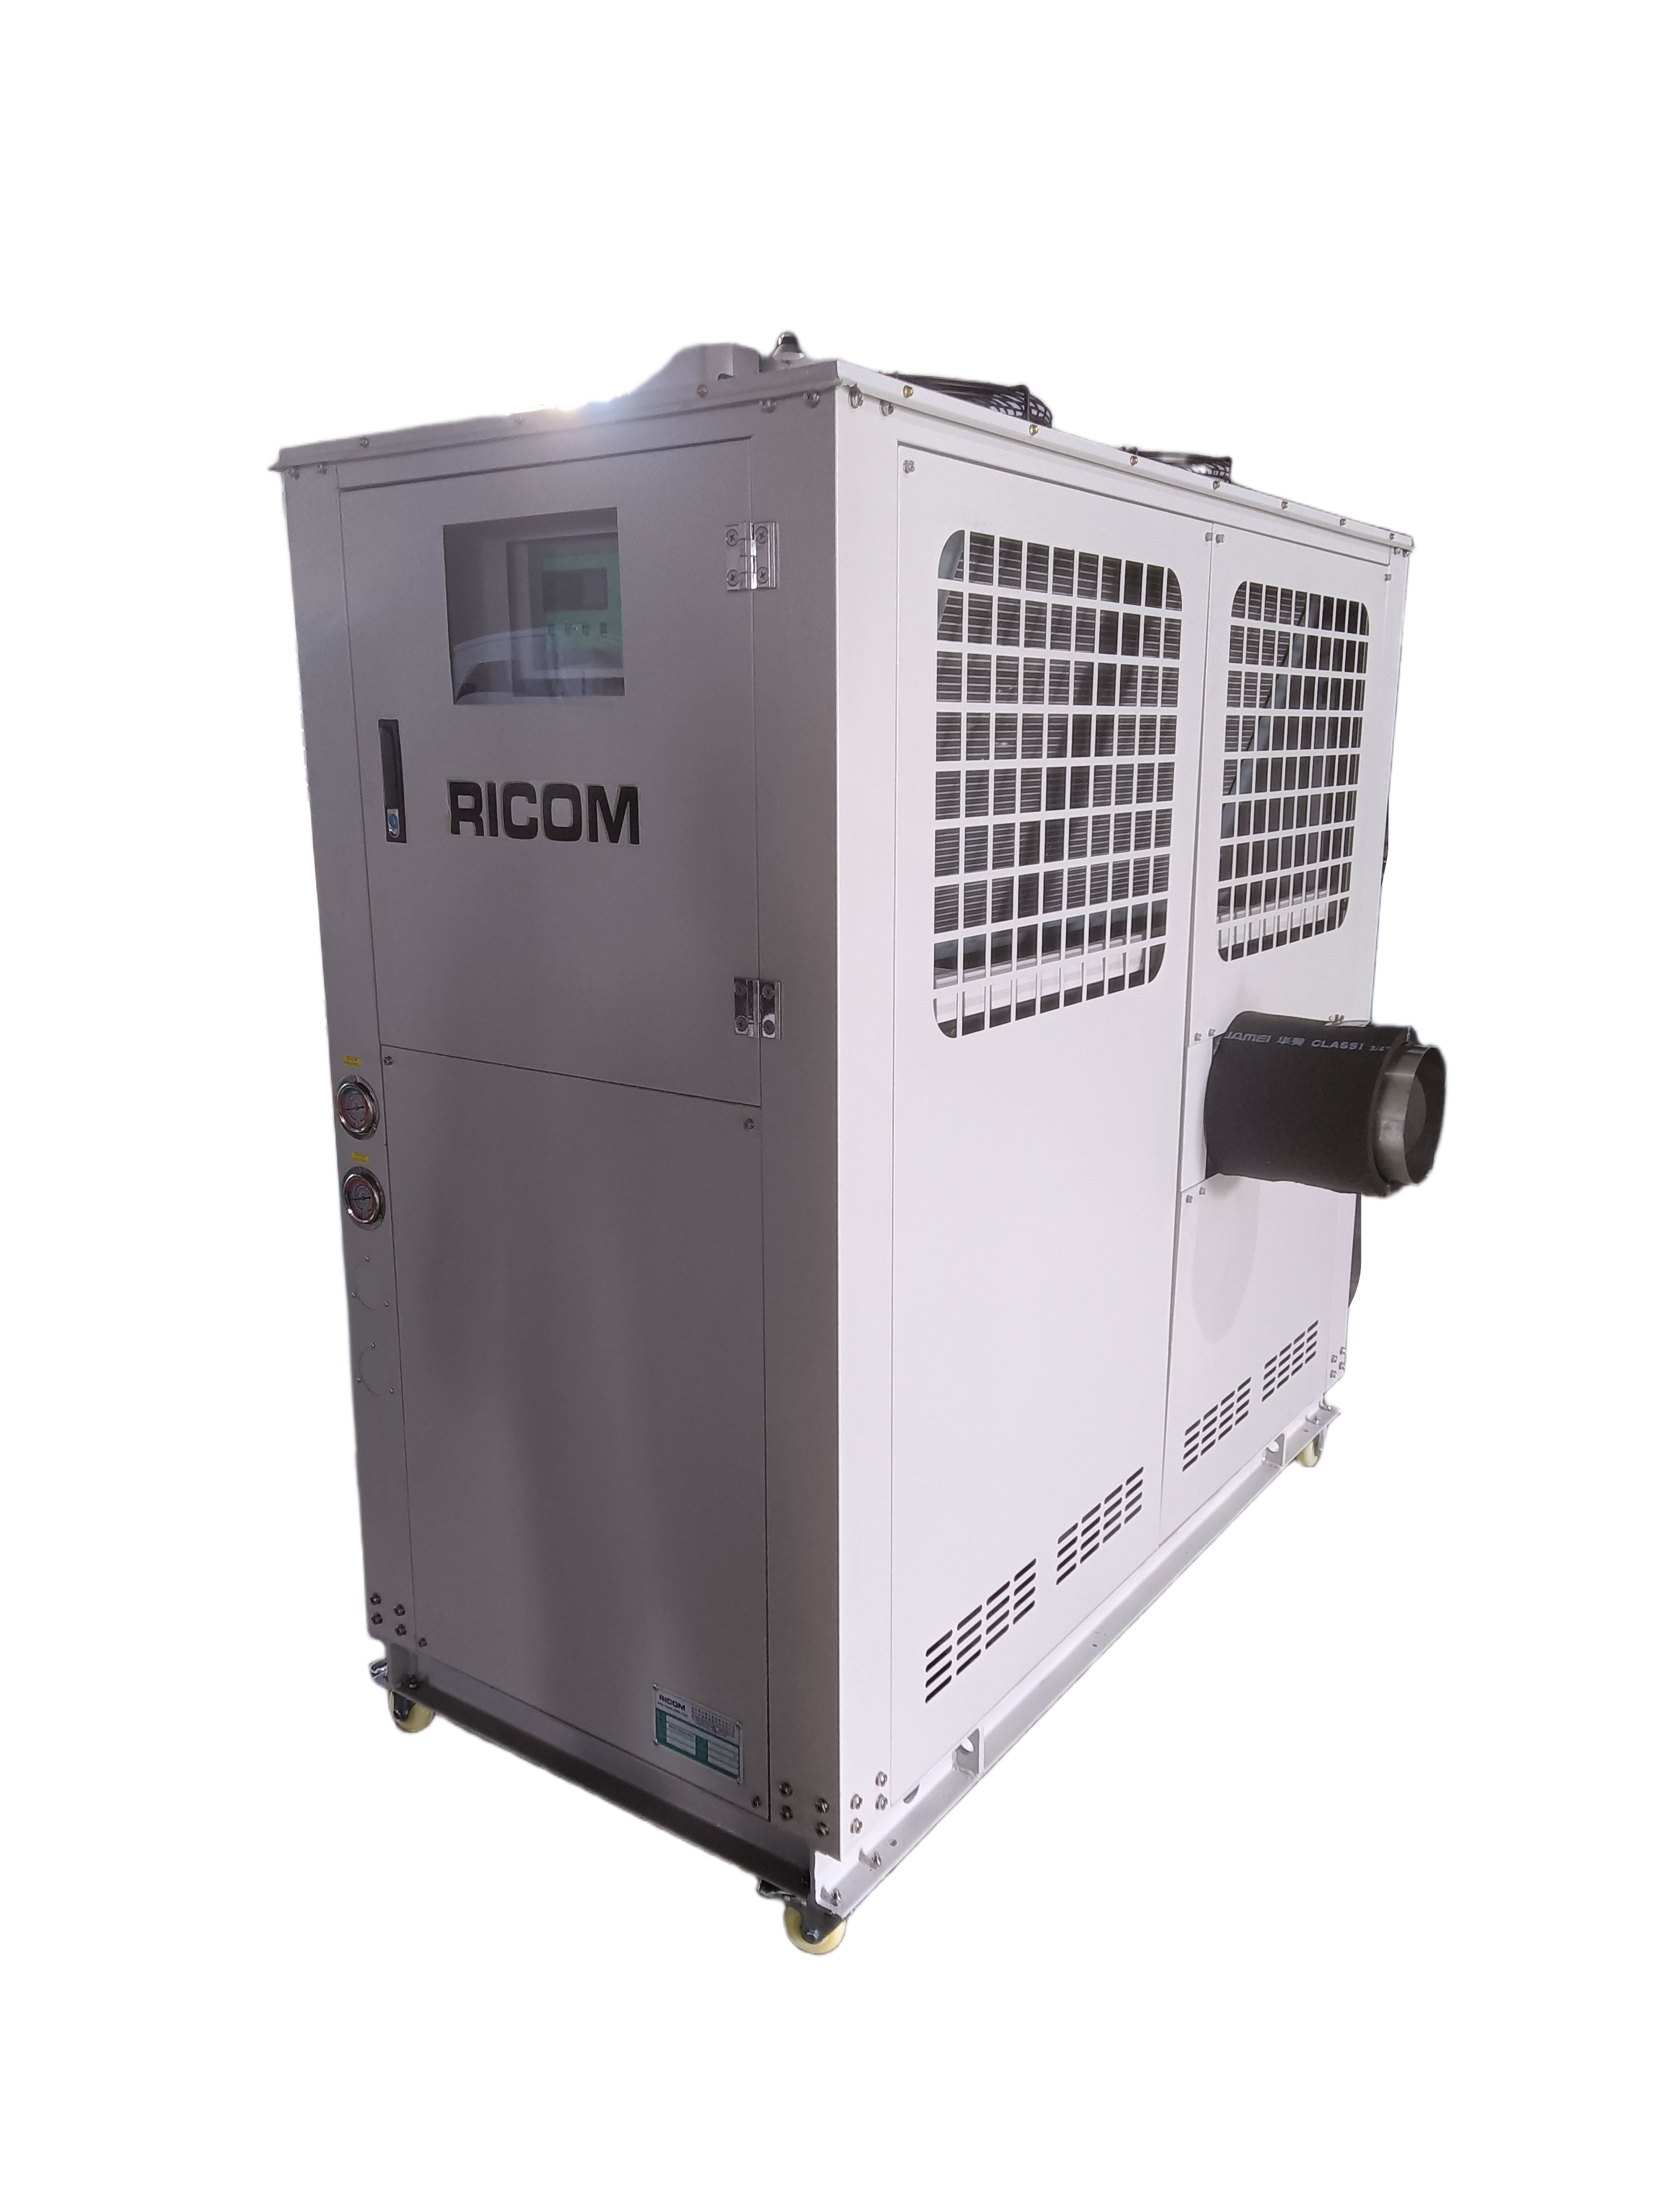
Система охлаждения в основном используется для контроля тепла, выделяемого во время непрерывного измельчения полиэтилена, и помогает поддерживать стабильные условия измельчения.
Для некоторых применений полиэтилена воздушное охлаждение может обеспечить достаточный контроль температуры. Для приложений с высокой производительностью или условий эксплуатации с более высокой тепловой нагрузкой водяное или комбинированное воздушно-водяное охлаждение может обеспечить более сильное рассеивание тепла.
Поэтому метод охлаждения не следует выбирать на основе фиксированной конфигурации. Его следует определять в соответствии с характеристиками материала, целевым размером частиц, производительностью и фактическими условиями эксплуатации.
Конечная цель — контролировать повышение температуры во время обработки и снизить риск размягчения, слипания и агломерации материала.
Просеивание и сбор порошка

После измельчения и охлаждения порошок можно дополнительно классифицировать путем просеивания для удаления частиц слишком большого размера и поддержания постоянного размера частиц и качества порошка.
Система сбора порошка отвечает за эффективный сбор и транспортировку порошка, образующегося в процессе измельчения. Такое оборудование, как циклоны и пылесборники, может работать вместе, чтобы отделять, собирать и удалять пыль из порошка, обеспечивая последующую транспортировку и использование.
Таким образом, просеивание и сбор порошка не только влияют на качество порошка, но и играют важную роль в непрерывной работе всей системы производства порошка полиэтилена.
Как ПЭ-измельчитель влияет на качество порошка для ротационного формования?
Роль измельчителя полиэтилена заключается не просто в том, чтобы «уменьшить размер пластика». Конструкция оборудования, параметры измельчения и вспомогательные системы могут повлиять на конечные характеристики порошка.
Например, зазор диска влияет на размер частиц и их распределение по размерам, а скорость измельчения и система охлаждения влияют на температуру. Система подачи влияет на стабильность производства, а системы просеивания и сбора порошка влияют на консистенцию порошка и его последующую обработку.
Поэтому при выборе измельчителя полиэтилена для центробежного формования оборудование следует выбирать на основе целевого порошка, фактического материала и производственных требований, а не полагаться исключительно на номинальную мощность машины.
Даже две машины с одинаковой номинальной производительностью могут давать разные результаты при обработке разных полиэтиленовых материалов.
Поэтому перед окончательным определением конфигурации оборудования важным шагом является тестирование фактического материала для проверки размера частиц, производительности, повышения температуры и состояния порошка.
Как выбрать полиэтиленовый измельчитель для порошка для центробежного формования?
Выбирая измельчитель ПЭ, не следует ориентироваться только на мощность машины или номинальную мощность. Что еще более важно, конфигурация оборудования должна определяться на основе фактического материала, целевого порошка и производственных требований.
В конечном счете, подходящий измельчитель полиэтилена должен обеспечивать разумный баланс между целевым размером частиц, производительностью, контролем температуры и стабильностью непрерывной работы.

ПЭ материалы для порошкового формования
LLDPE порошок для ротационного формования
LLDPE обладает хорошей гибкостью, ударопрочностью и адаптируемостью к обработке, что делает его широко используемым в продуктах, полученных центробежным формованием.
Однако разные марки смол LLDPE могут иметь разные свойства и характеристики обработки, что также может влиять на их измельчение и состояние конечного порошка.
Следовательно, при измельчении ЛПЭНП соответствующие параметры измельчения и конфигурация оборудования должны определяться на основе конкретного сырья, целевого размера частиц порошка и требований к конечному продукту.
Порошок для ротационного формования HDPE
ПЭВП обеспечивает хорошую жесткость, химическую стойкость и устойчивость к воздействию окружающей среды, что делает его подходящим для изделий, полученных центробежным формованием, таких как резервуары для хранения, контейнеры и промышленные компоненты, где важны характеристики материала.
Различные марки смол ПЭВП могут различаться по твердости и характеристикам обработки, что также может влиять на параметры их измельчения и характеристики порошка.
В реальном производстве подходящий раствор для измельчения полиэтилена следует выбирать на основе конкретного сырья, целевого размера частиц, требуемой производительности и конечного применения.
Переработанный полиэтиленовый порошок для ротационного формования
По сравнению с первичным полиэтиленом, переработанный полиэтилен обычно имеет более сложный состав материала. Различия в составе, примесях, влажности, предыдущей истории обработки и исходном размере частиц могут повлиять на повышение температуры, производительность и конечное состояние порошка во время измельчения.
Таким образом, раствор для измельчения вторичного полиэтилена не должен просто соответствовать фиксированным параметрам. Тестирование фактического материала для проверки размера частиц, производительности и стабильности обработки может помочь определить подходящую конфигурацию оборудования.
Как оценить качество порошка для центробежного формования
Испытание на сухое течение
Тест на сухое течение используется для измерения времени, необходимого для прохождения определенного количества порошка через стандартную воронку при определенных условиях испытания.
При одинаковых условиях испытаний более короткое время истечения обычно указывает на лучшую сыпучесть порошка. Ассоциация производителей ротационного формования (ARM) также предоставляет соответствующие методы испытаний для оценки сыпучести порошков для ротационного формования.
Это испытание можно использовать в качестве эталона для оценки текучести порошка ПЭ для центробежного формования. Однако фактические производственные показатели все равно следует оценивать в сочетании с такими факторами, как размер частиц, морфология частиц и объемная плотность.
Объемная плотность Test
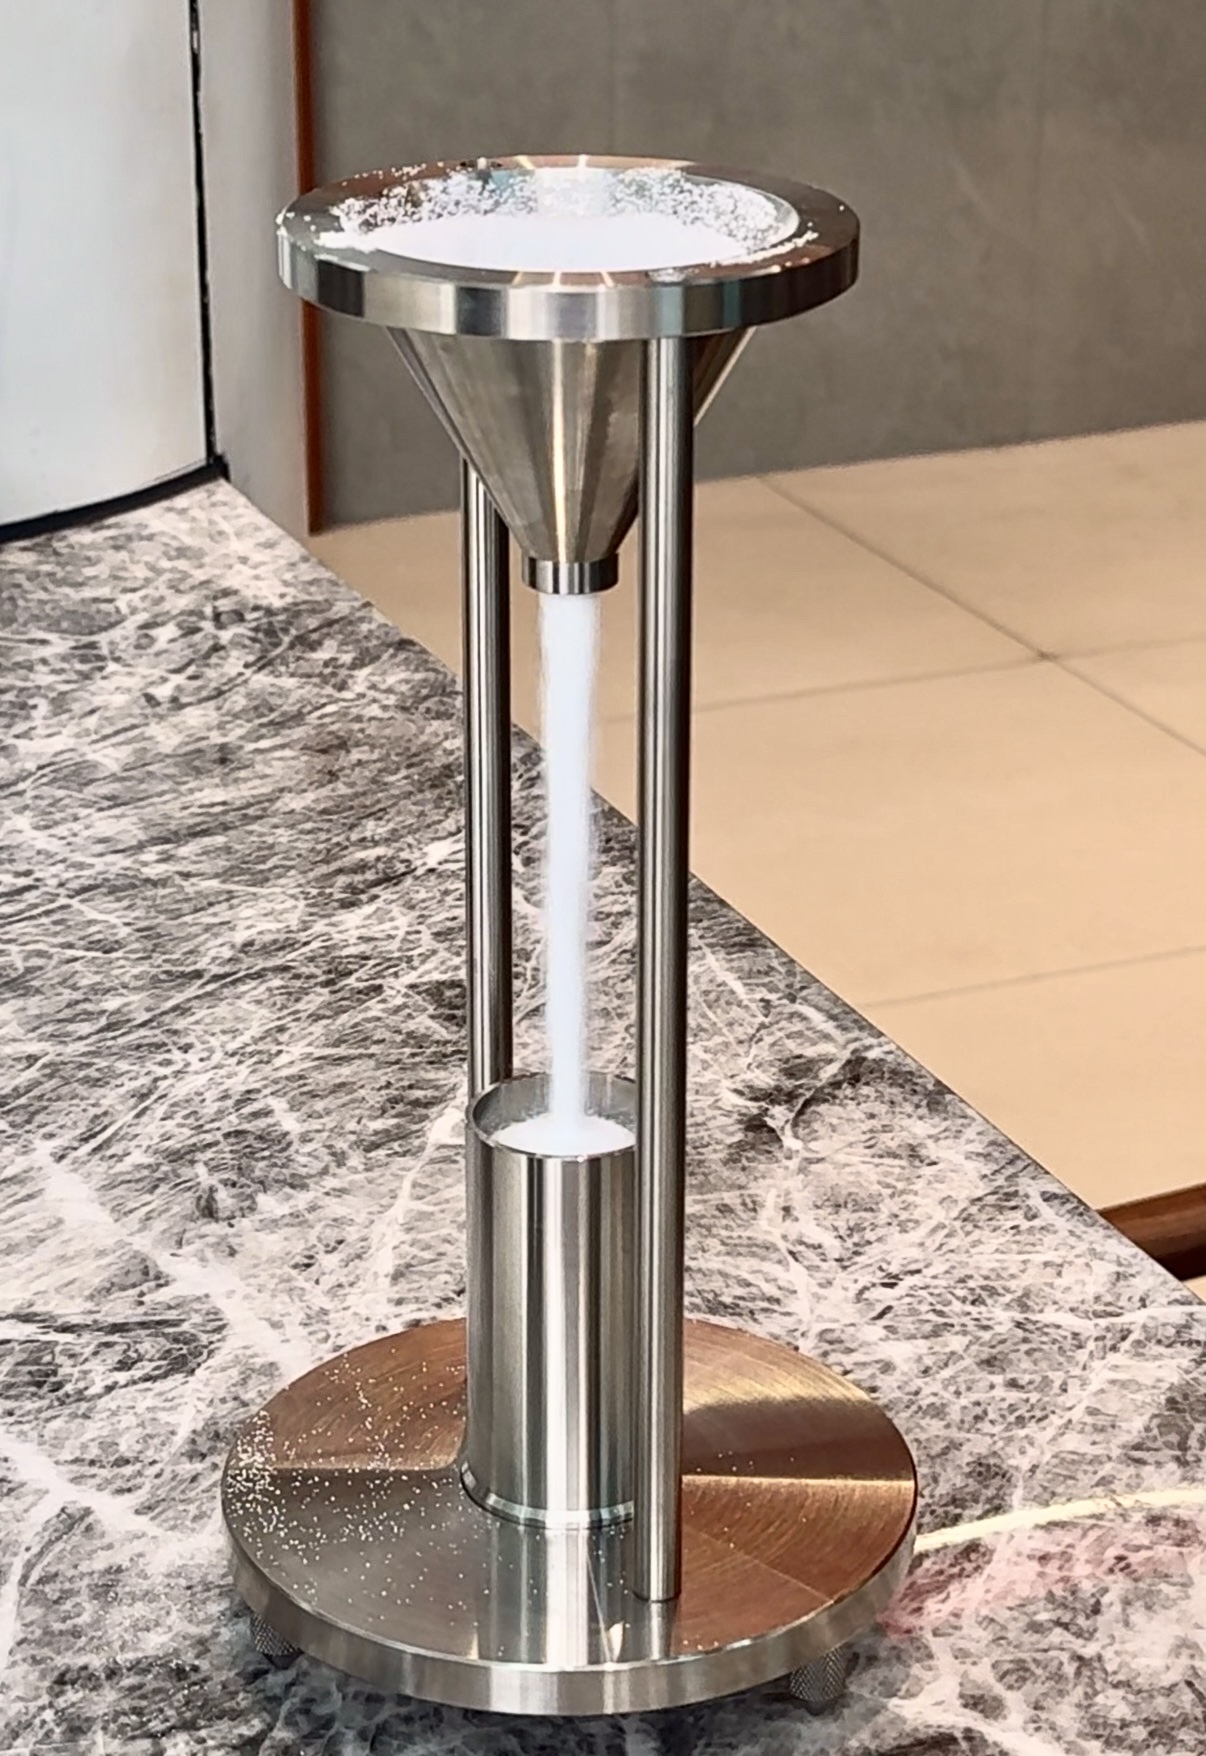
Тест на объемную плотность используется для измерения массы, соответствующей заданному объему порошка, что отражает характеристики упаковки порошка.
Этот параметр помогает оценить характеристики порошка во время хранения, транспортировки, подачи и загрузки формы. Он также может служить эталоном для оценки консистенции порошка и характеристик обработки материала.
Однако более высокая объемная плотность не обязательно означает лучшее. Его практическое значение по-прежнему следует оценивать вместе с гранулометрическим составом, морфологией частиц и сыпучестью.
Анализ размера частиц
Распределение частиц по размерам следует определять посредством реальных испытаний, а не оценивать исключительно на основе опыта.
Благодаря просеиванию можно определить долю порошка в различных диапазонах размеров частиц, что помогает обнаружить такие проблемы, как чрезмерное содержание крупных частиц или ультрамелкого порошка.
Таким образом, анализ размера частиц является важным ориентиром для определения того, соответствует ли порошок полиэтилена для центробежного формования целевым спецификациям. Это также может помочь оптимизировать параметры измельчения и просеивания.
Распространенные проблемы с порошком для ротационного формования полиэтилена
Эти проблемы обычно не вызваны каким-то одним фактором. Характеристики материала, параметры измельчения, условия охлаждения, просеивания и подачи могут взаимодействовать друг с другом и должны анализироваться на основе реальных производственных условий.
Решение Mao Yue для производства порошков методом ротационного формования
Mao Yue фокусируется на разработке решений для производства порошков методом ротационного формования, исходя из конечного применения, а не на выборе оборудования, основанном исключительно на одном параметре размера частиц.
Мы не только спрашиваем:
«Может ли эта машина производить порошок размером 40 меш?»
Что еще более важно:
«Какой порошок на самом деле требуется для вашего процесса ротационного формования?»
Потому что «40 меш» описывает только диапазон размеров частиц. Он не полностью отражает сыпучесть, объемную плотность, морфологию частиц, температуру или фактическую производительность обработки.
Таким образом, подходящее решение для измельчения полиэтилена должно начинаться с фактического материала, целевого порошка и конечного применения, а затем определять подходящее оборудование и параметры процесса.
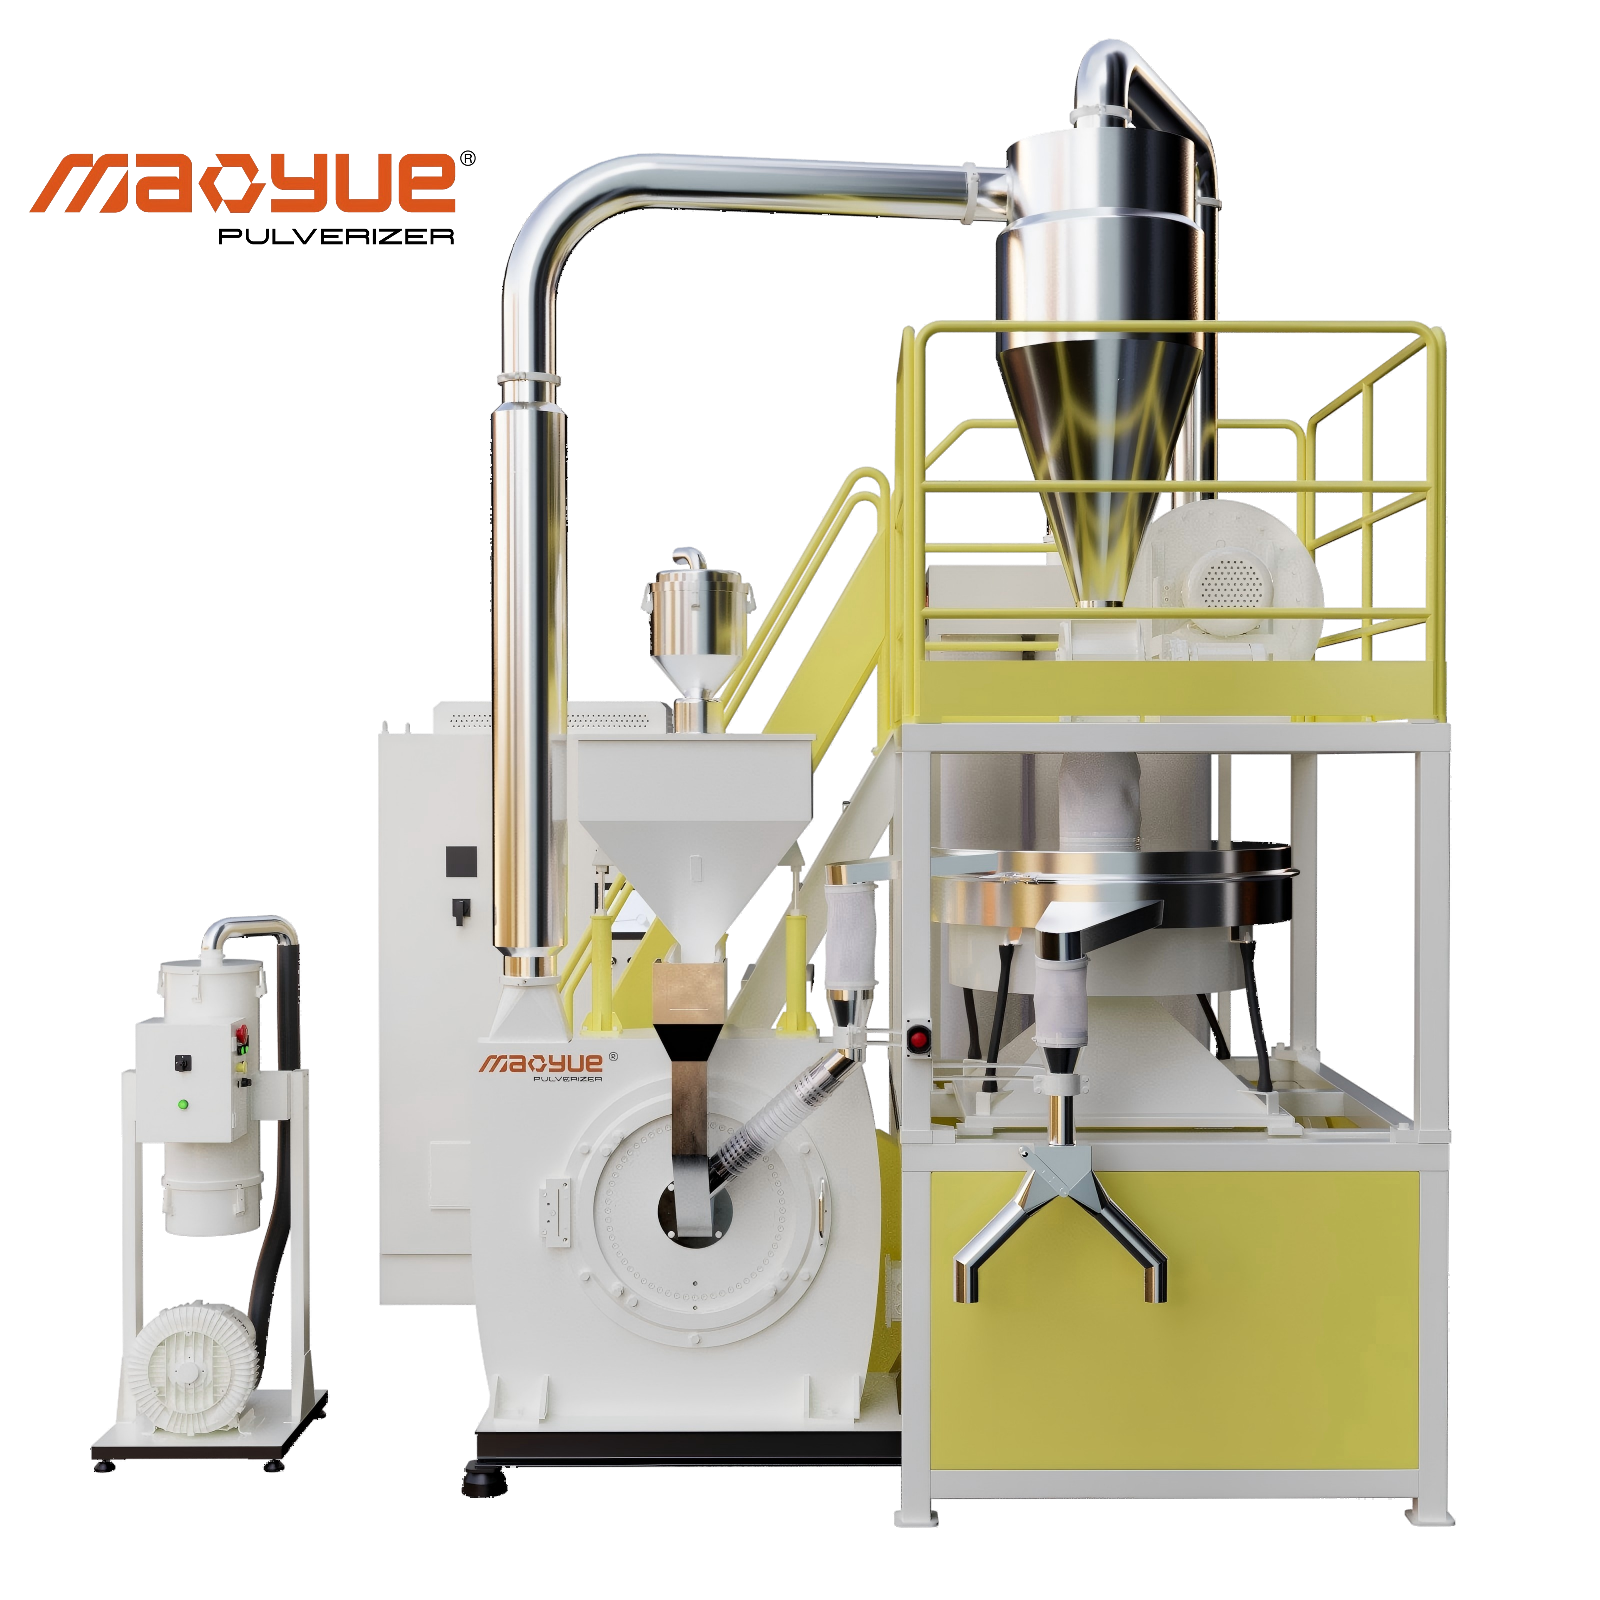
Качество порошка начинается с проектирования оборудования
Для LLDPE, HDPE и переработанного полиэтилена, используемого в центробежном формовании, Mao Yue предлагает оборудование для измельчения пластика PE и вспомогательные решения.
Оборудование спроектировано с учетом стабильного измельчения, регулируемого рабочего зазора, контроля температуры, стабильной подачи и эффективного сбора порошка, что помогает различным материалам достигать более стабильных характеристик порошка.
Конечная цель состоит не просто в том, чтобы порошок «выглядел хорошо», а в производстве порошка, действительно подходящего для последующих процессов центробежного формования.
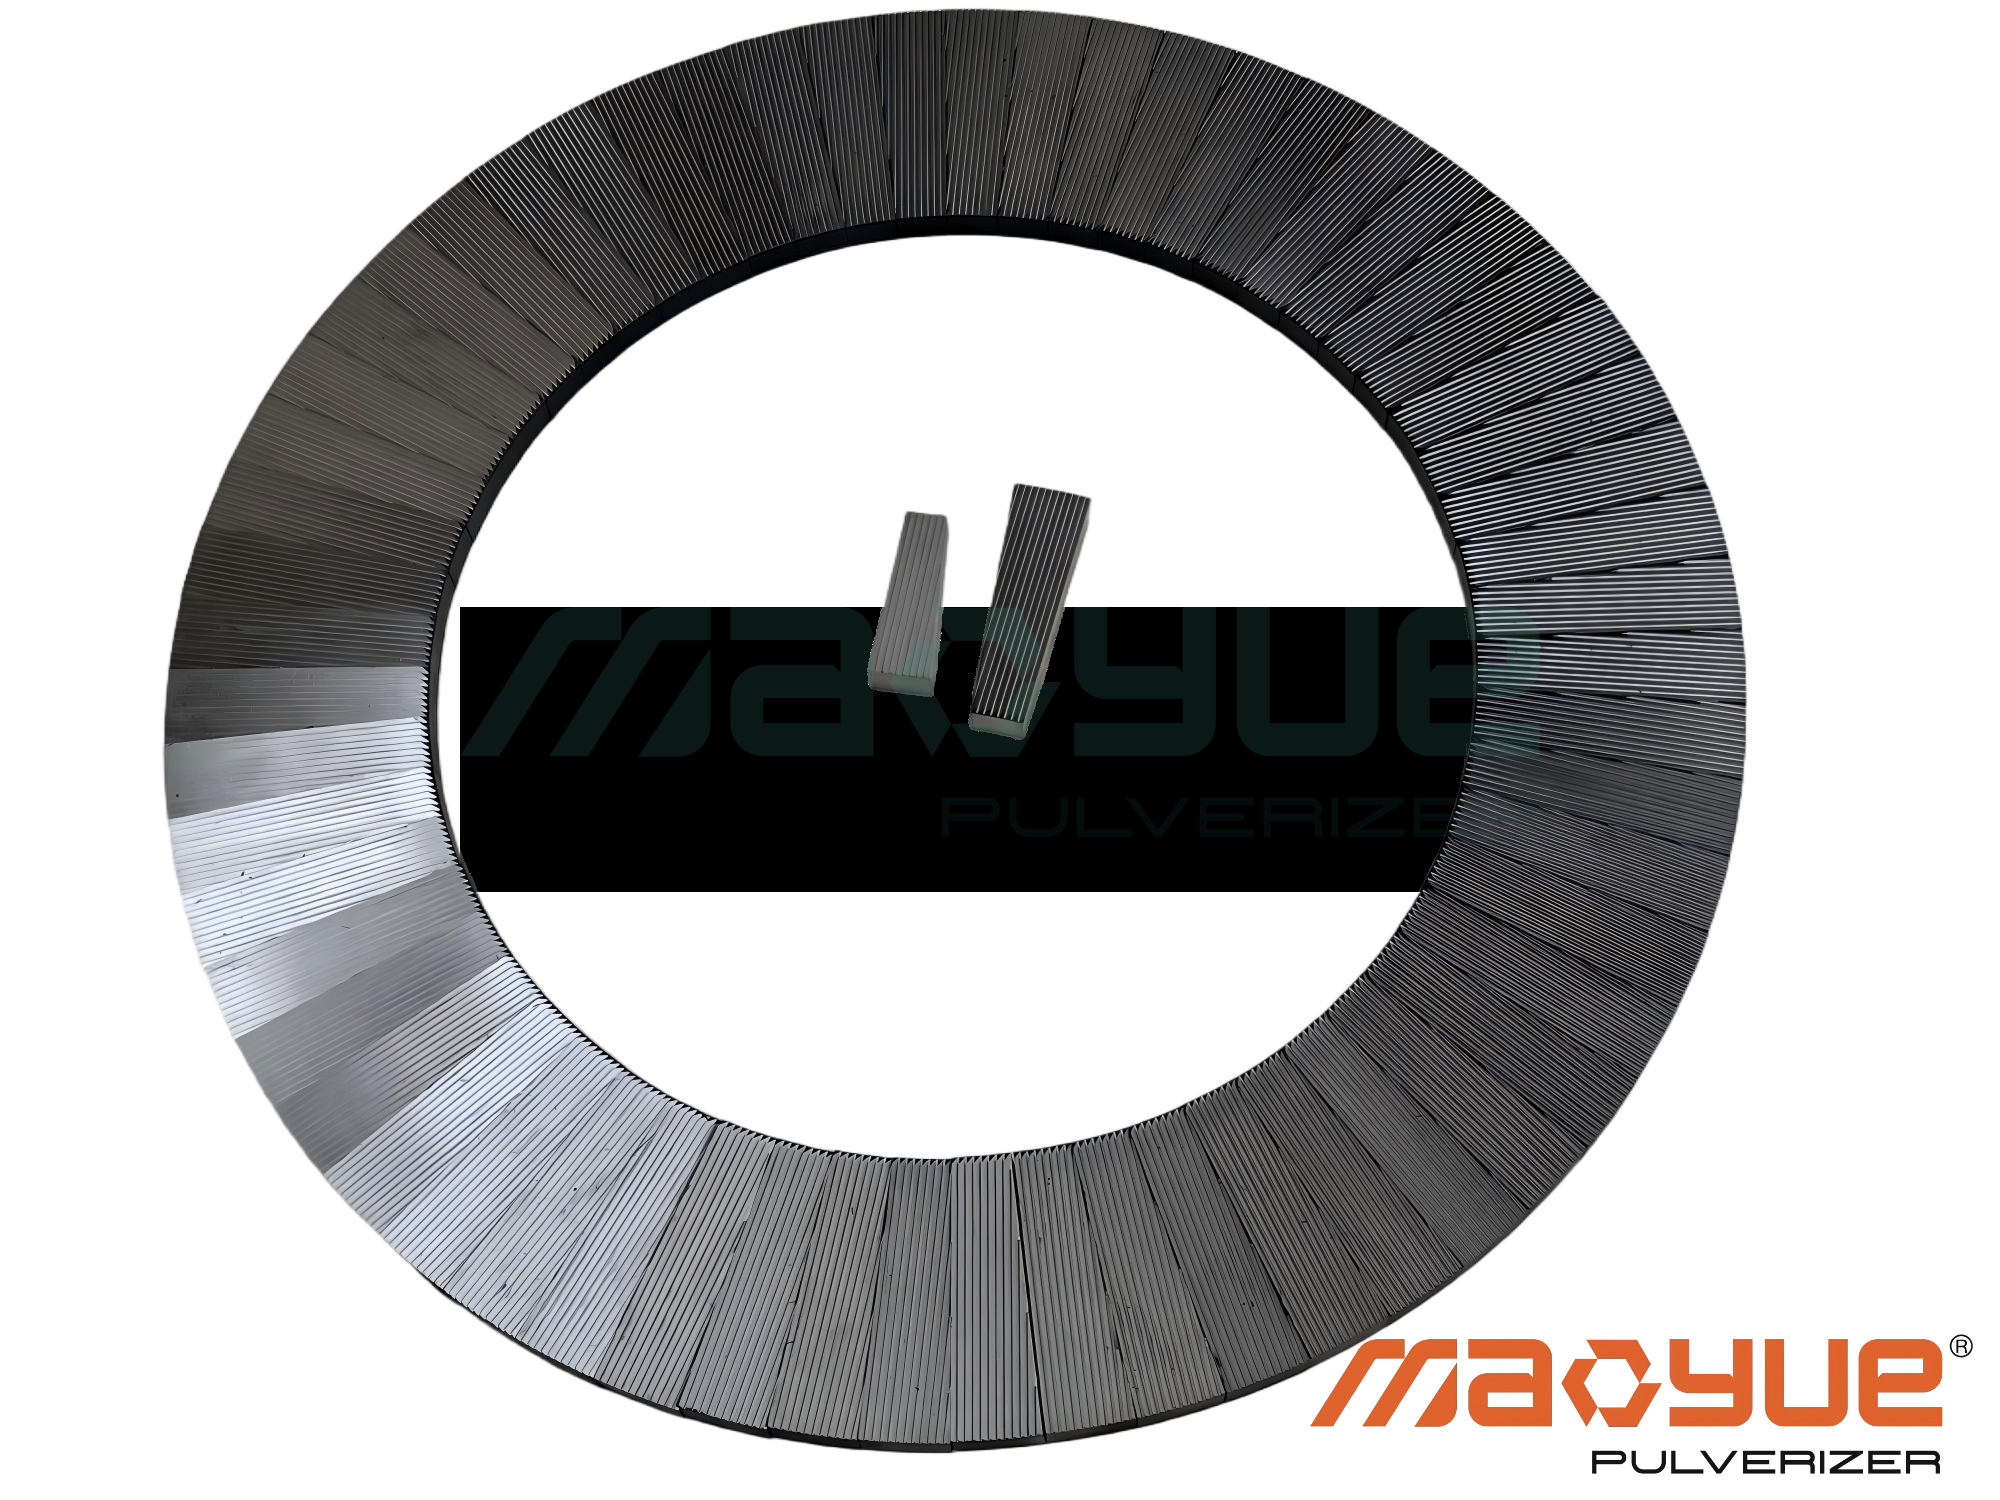
Прецизионная обработка измельчаемых компонентов с ЧПУ
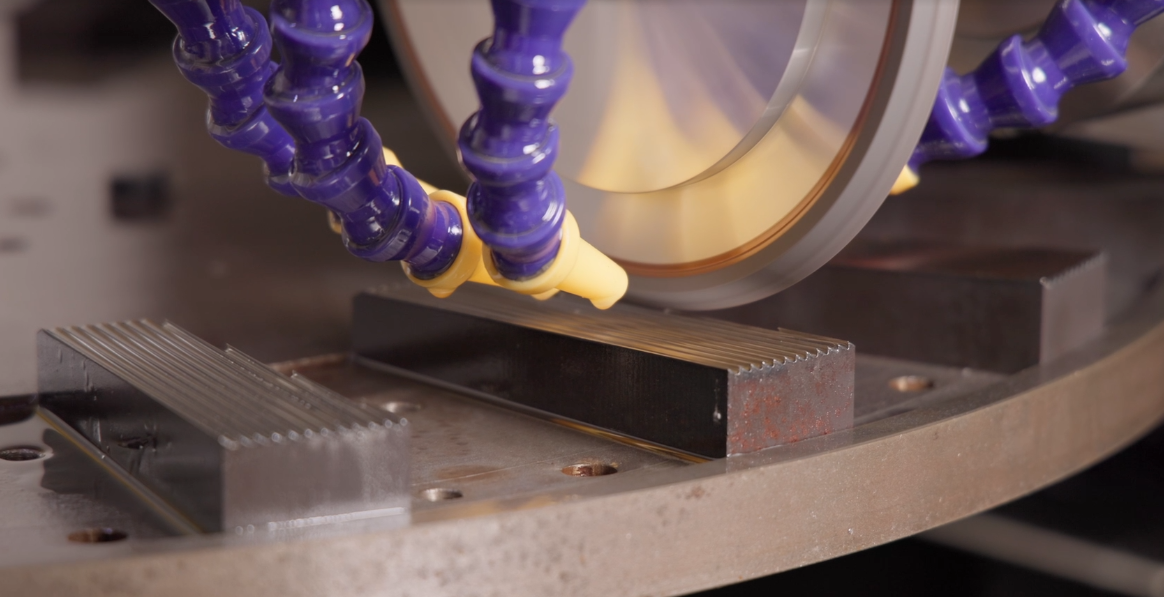
Измельчаемые компоненты вступают в непосредственный контакт с материалом, и их структурная конструкция, точность обработки и состояние поверхности могут влиять на производительность измельчения.
Mao Yue самостоятельно производит основные компоненты для измельчения и использует прецизионную обработку с ЧПУ и строгий контроль для контроля размеров и последовательности обработки.
Для ПЭ-измельчителей точность влияет не только на начальную производительность измельчения, но также может влиять на рабочий зазор, динамический баланс, износ и долгосрочную стабильность работы.
Таким образом, точность обработки измельчаемых компонентов является важной основой стабильной работы оборудования и стабильного производства.
Собственное производство основных компонентов
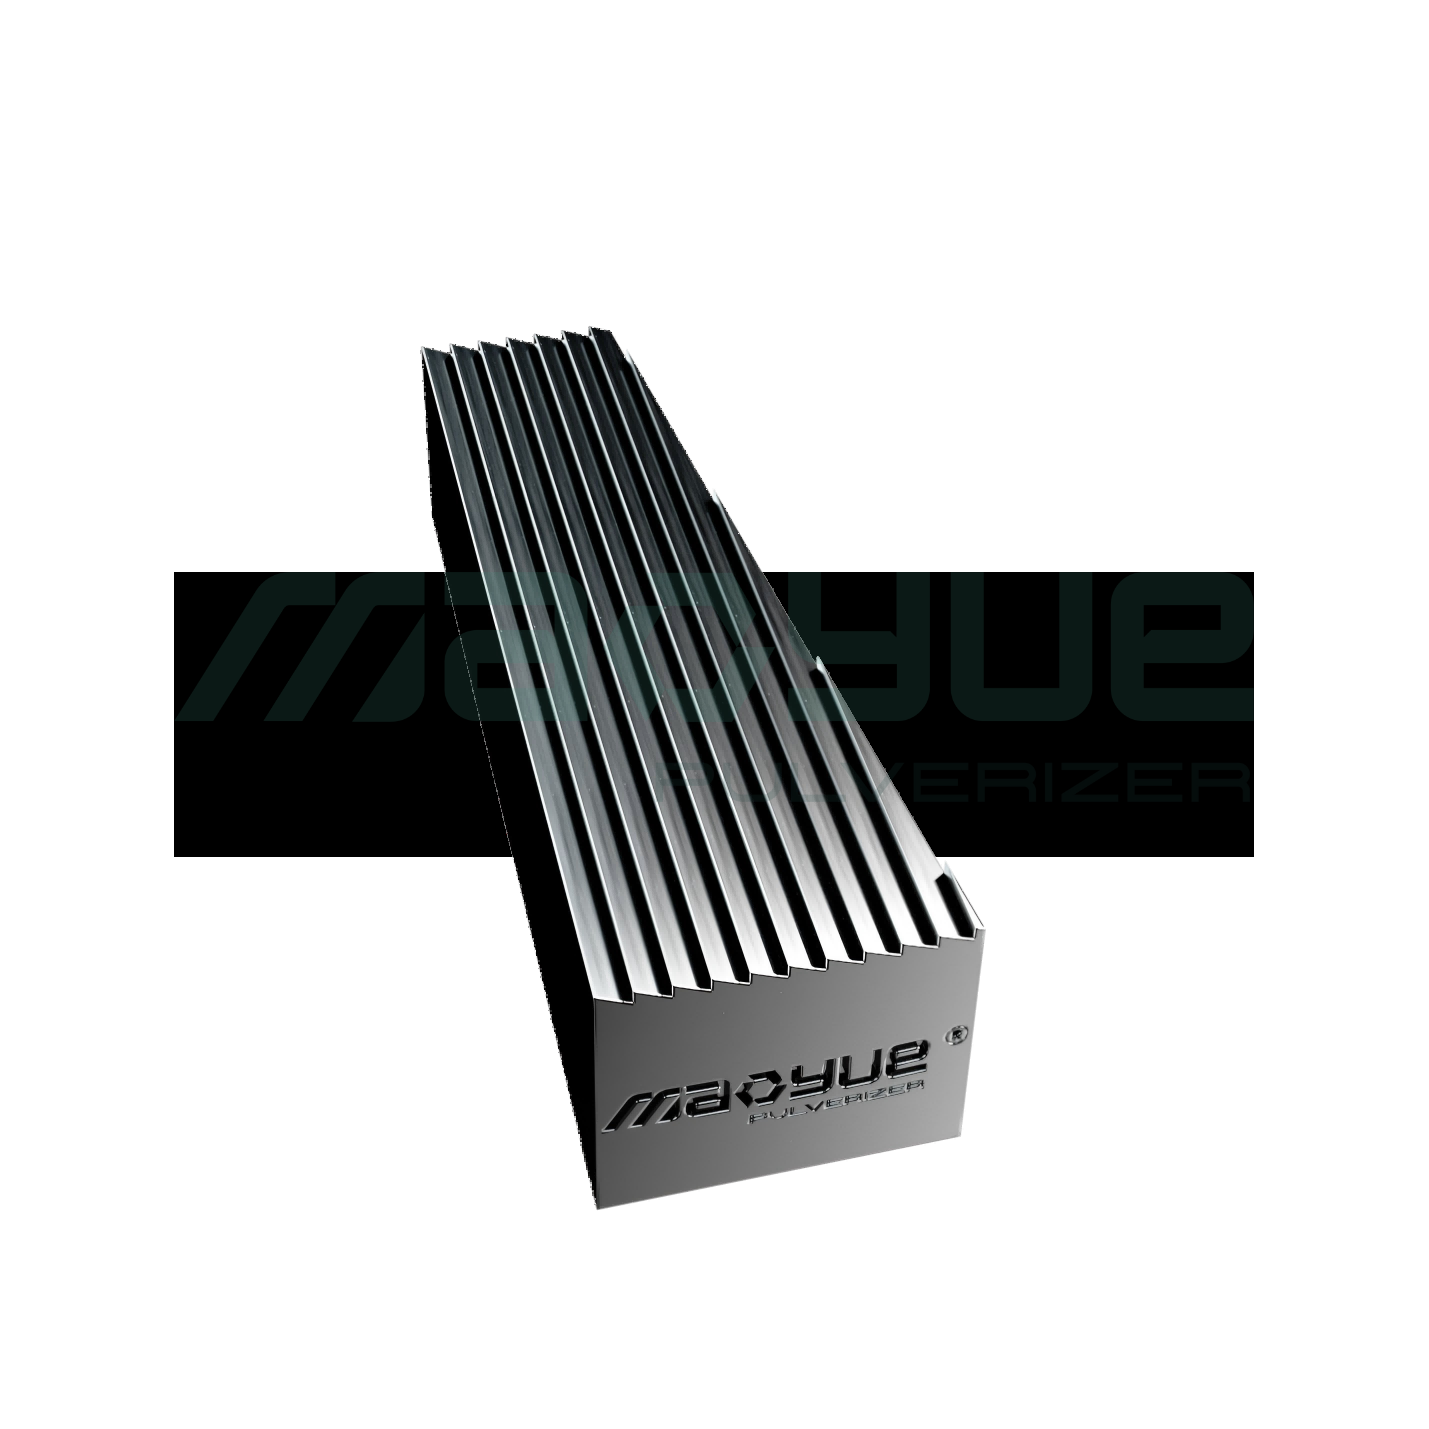
Mao Yue уделяет большое внимание собственным возможностям производства основных компонентов для измельчения. За исключением некоторых компонентов стороннего производителя, таких как двигатели и электрические детали, основные компоненты для измельчения ядра производятся на предприятии Mao Yue.
Это позволяет лучше контролировать совместимость компонентов, качество обработки и техническое обслуживание оборудования, а также упрощает непрерывную оптимизацию конфигураций оборудования в соответствии с фактическими производственными требованиями.
Собственное производство основных компонентов также означает более прямой контроль над общей производительностью машины.
Стабильная работа во время непрерывного производства
Производство порошка методом ротационного формования часто требует непрерывной работы измельчителя в течение нескольких часов. Следовательно, производительность оборудования следует оценивать не только по тому, «может ли оно производить порошок», но и по тому, может ли оно поддерживать стабильное производство в течение длительных периодов времени.
Во время непрерывной работы температура, вибрация, состояние подшипников, зазор диска и электрическая нагрузка могут повлиять на стабильность оборудования и консистенцию порошка.
Таким образом, измельчитель полиэтилена, подходящий для непрерывного производства, должен не только обеспечивать стабильную производительность измельчения, но также обеспечивать эффективный контроль температуры, механическую стабильность и надежную непрерывную работу, чтобы помочь уменьшить колебания производства.
Распространенное применение порошка для ротационного формования полиэтилена
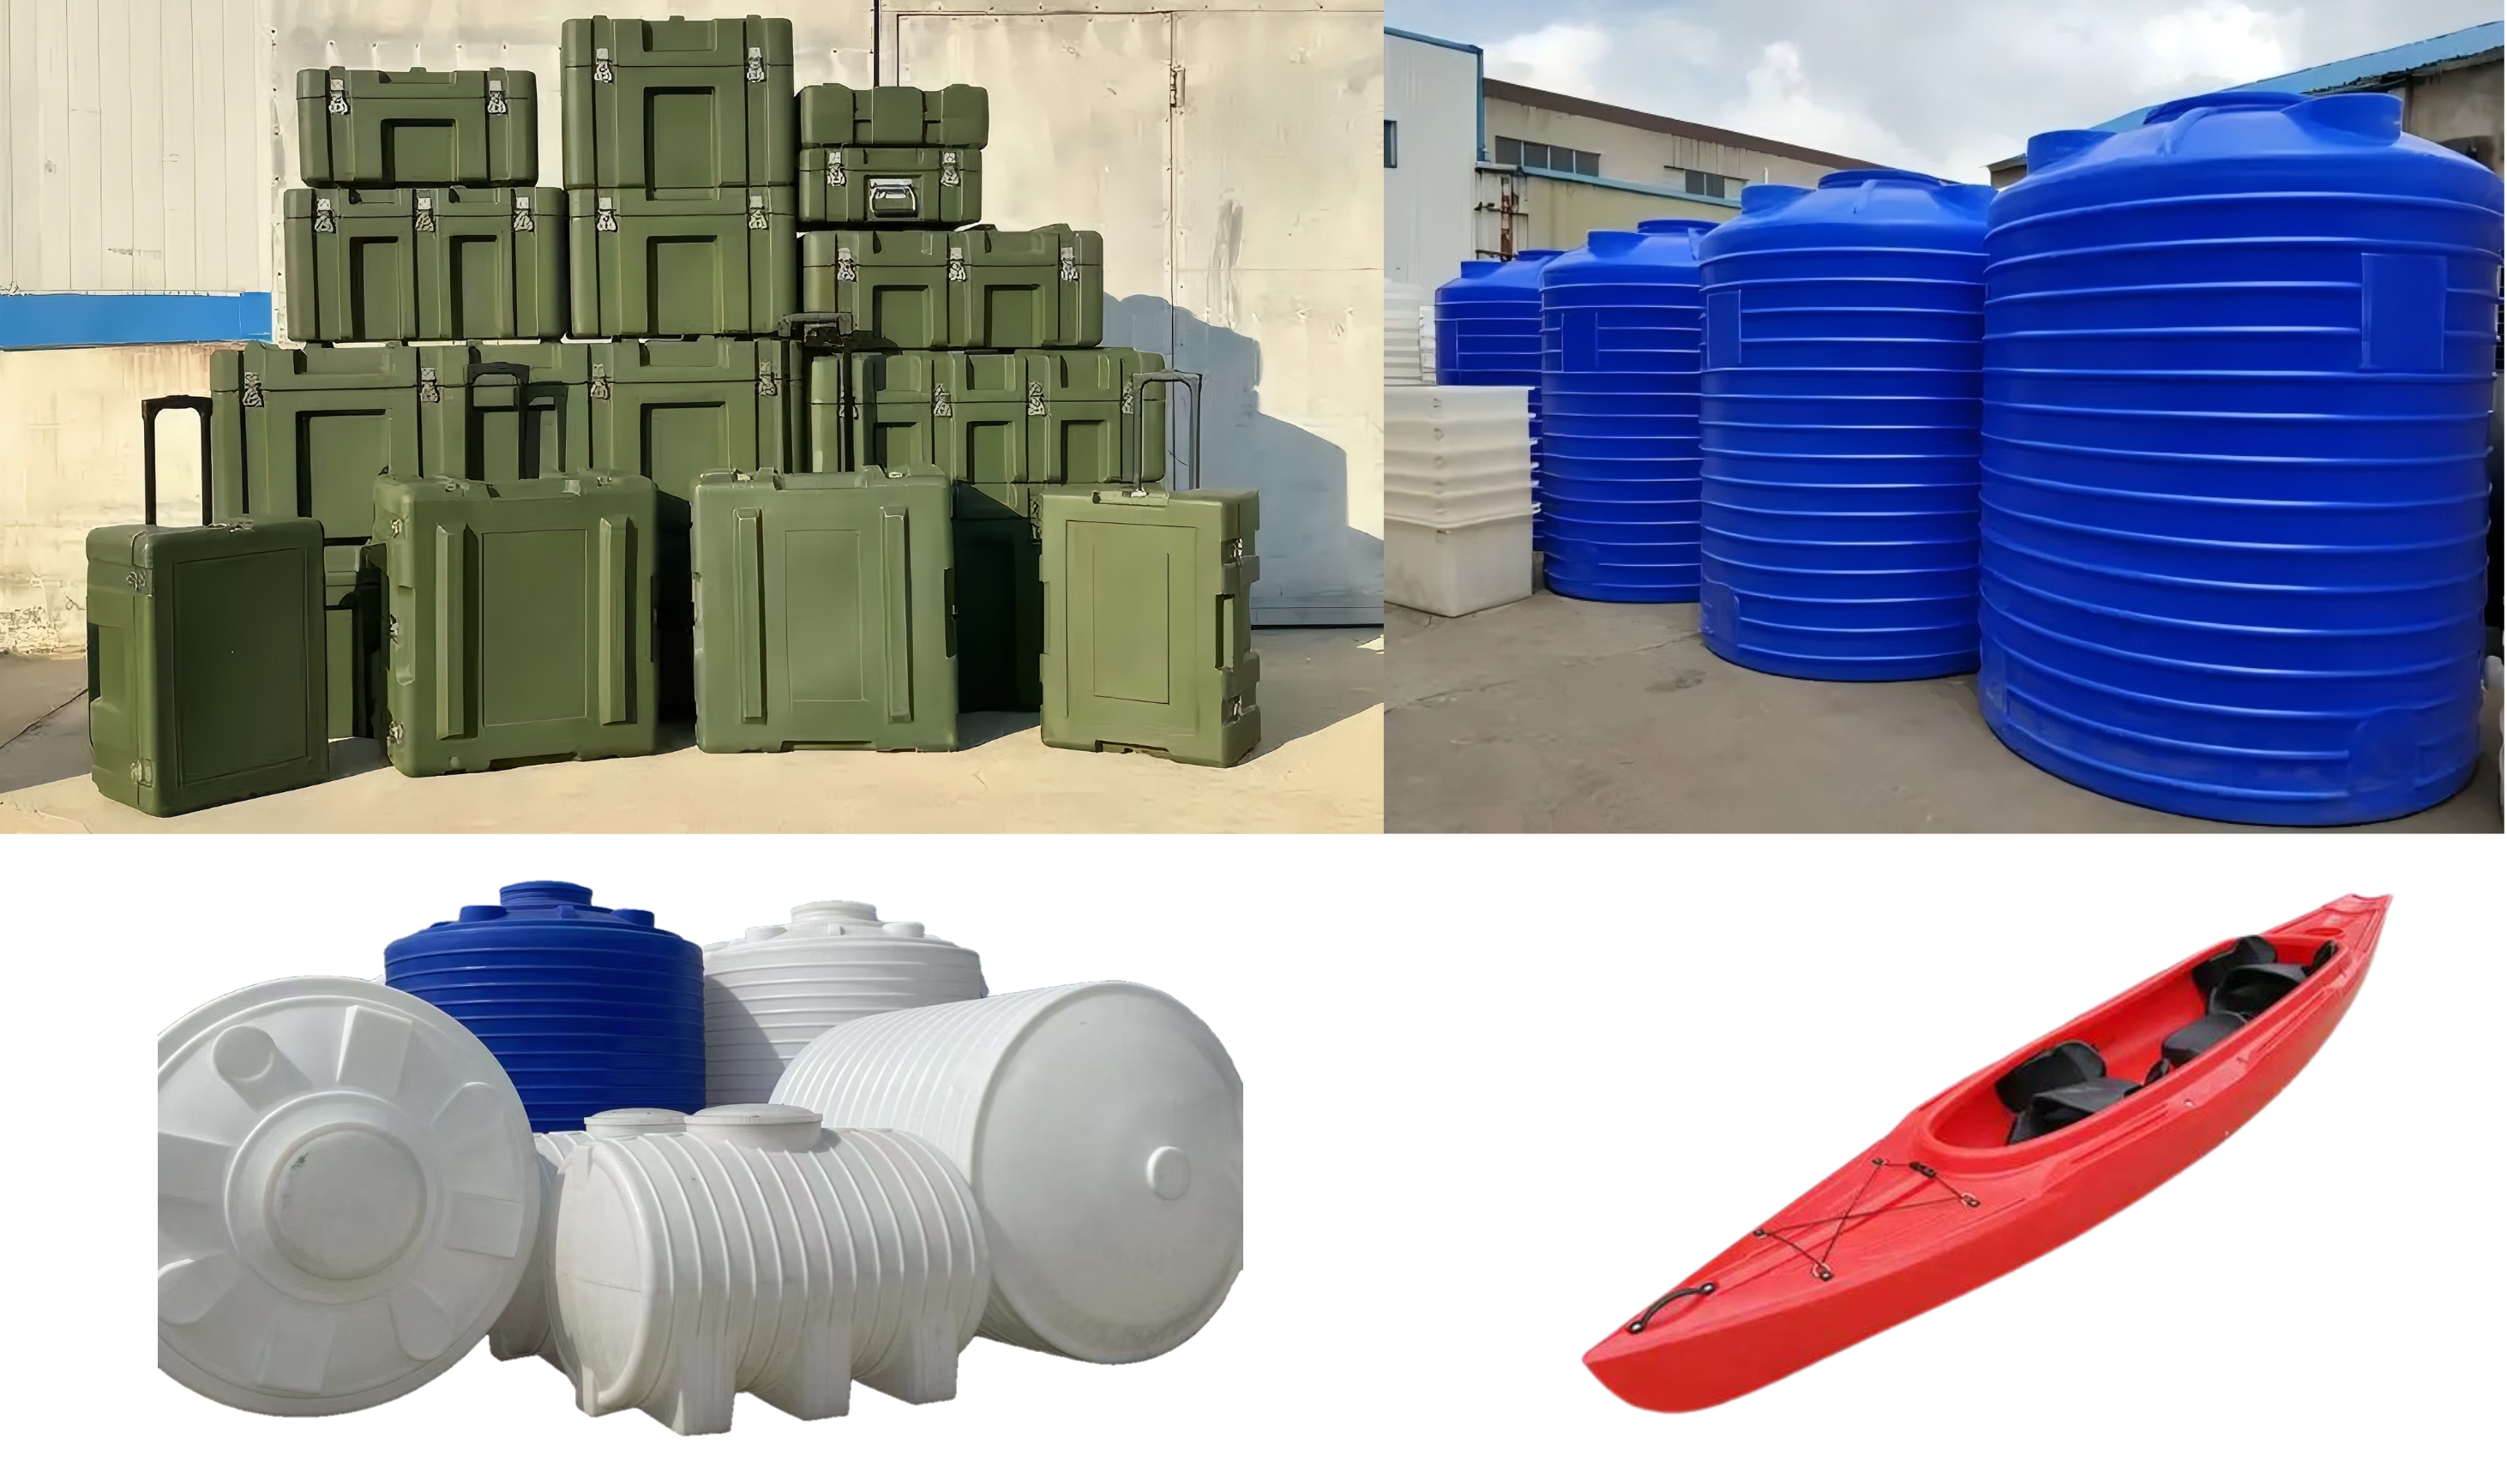
Полиэтиленовый порошок для центробежного формования широко используется для изготовления резервуаров для воды, резервуаров для хранения, химических контейнеров, дорожных барьеров, каяков, оборудования для игровых площадок, уличной мебели, сельскохозяйственных резервуаров и различных промышленных товаров.
Различные продукты предъявляют разные требования к гибкости, ударопрочности, жесткости, устойчивости к ультрафиолетовому излучению и химической стойкости. Следовательно, необходимо соответствующим образом подбирать различное полиэтиленовое сырье и характеристики порошка.
Сам материал определяет некоторые свойства конечного продукта, в то время как гранулометрический состав порошка, сыпучесть, температура и стабильность обработки также могут влиять на его характеристики плавления, растекания и формования во время центробежного формования.
Поэтому подходящий полиэтиленовый порошок для центробежного формования должен соответствовать конкретному сырью, требованиям к порошку и конечному применению.
Почему так важно проводить настоящие испытания полиэтиленовых материалов?
Даже в пределах одной категории полиэтилена разные материалы могут вести себя по-разному во время измельчения. Свойства сырья, начальный размер частиц, содержание влаги, соотношение переработанного материала, добавки и целевой размер частиц порошка могут влиять на подачу, температуру измельчения, производительность и конечное состояние порошка.
Поэтому при выборе измельчителя полиэтилена не следует полагаться исключительно на характеристики мощности и выходной мощности, указанные в каталоге продукции. Также необходимо учитывать фактические требования к материалам и производству.
Посредством реальных испытаний материала можно более непосредственно оценить тонкость порошка, производительность, повышение температуры и стабильность работы, что обеспечивает основу для конфигурации оборудования и выбора параметров процесса.
Вопросы, которые следует учитывать перед покупкой измельчителя полиэтилена
Выбирая измельчитель ПЭ, не следует ориентироваться только на мощность машины или номинальную мощность. Что еще более важно, вам следует подумать, соответствует ли оборудование вашим фактическим производственным требованиям. Ключевые вопросы включают в себя:
-
Материал: было ли проверено настоящее полиэтиленовое сырье? Содержит ли он переработанный полиэтилен?
-
Порошок: Каковы целевой размер частиц и распределение частиц по размерам?
-
Выход: Какую производительность может достичь машина при обработке фактического материала?
-
Температура: Как контролируется повышение температуры во время непрерывного измельчения?
-
Измельчение: регулируется ли рабочий зазор диска?
-
Охлаждение: какое охлаждение больше подходит: воздушное, водяное или комбинированное?
-
Сбор порошка: как будет просеиваться, собираться и транспортироваться порошок?
-
Эксплуатация: Может ли оборудование поддерживать долгосрочное непрерывное производство?
В конечном счете, соответствующий измельчитель полиэтилена и конфигурация системы должны быть определены на основе фактического материала, требований к порошку и целевой производственной мощности.
Часто задаваемые вопросы о порошке для ротационного формования полиэтилена
Какой размер частиц лучше всего подходит для порошка для центробежного формования полиэтилена?
Не существует единого размера частиц, подходящего для всех продуктов ротационного формования.
Соответствующее распределение частиц по размерам следует определять с учетом смолы, формы, условий обработки и конечного продукта.
Является ли более мелкий порошок полиэтилена лучшим для ротационного формования?
Не обязательно.
Чрезмерно мелкий порошок может увеличить пылеобразование и повлиять на сыпучесть и характеристики упаковки.
Ключевым моментом является контроль распределения частиц по размерам, подходящего для конечного применения, а не просто стремление получить максимально мелкий порошок.
Что влияет на сыпучесть порошка полиэтилена?
Распределение частиц по размерам, морфология частиц, доля мелких частиц, объемная плотность, содержание влаги и другие характеристики материала могут влиять на сыпучесть порошка полиэтилена.
Почему объемная плотность важна для порошка для центробежного формования?
Насыпная плотность влияет на упаковку порошка, погрузочно-разгрузочные работы и объем, занимаемый данной массой порошка.
Поэтому объемную плотность следует оценивать вместе с сыпучестью и гранулометрическим составом.
Можно ли использовать переработанный полиэтилен для изготовления порошка для центробежного формования?
Да, но состав и условия предыдущей переработки переработанного полиэтилена могут существенно различаться.
Требуется ли охлаждение полиэтилена при измельчении?
Охлаждение обычно является важной частью процесса, поскольку при измельчении выделяется тепло.
Использование воздушного, водяного или комбинированного воздушно-водяного охлаждения должно определяться в зависимости от материала полиэтилена, производительности, целевого размера частиц и фактических условий эксплуатации.
Какой тип пульверизатора используется для производства порошка для центробежного формования полиэтилена?
Пластиковые измельчители дискового типа обычно используются для производства порошков термопластичных пластиков.
Конкретная конфигурация оборудования должна определяться на основе материала, целевого размера частиц, производительности и конечного применения.
Испытайте свое решение для производства порошков методом ротационного формования на реальном полиэтиленовом материале
Хорошее решение для производства порошков для центробежного формования должно начинаться с фактических требований к полиэтиленовому материалу и производству, а не полагаться исключительно на характеристики оборудования.
Вы можете предоставить Маоюэ:
-
Информация о материале полиэтилена и исходный размер частиц
-
Целевой размер частиц порошка
-
Требуемая мощность и часы работы в день
-
Готовый продукт, полученный центробежным формованием, и его применение
Mao Yue может провести испытания с использованием вашего реального материала, чтобы оценить тонкость порошка, производительность, повышение температуры, подачу и рабочие характеристики, а затем дополнительно определить подходящую конфигурацию оборудования и системы.
На самом деле важно не просто: «Можно ли этот тип полиэтилена измельчить в порошок?» но можно ли последовательно перерабатывать его в полиэтиленовый порошок, отвечающий требованиям процесса ротационного формования.
Отправьте нам свои требования к полиэтиленовому материалу и производству и свяжитесь с Мао Юэ для фактического тестирования материала.
Вывод: лучший порошок начинается с лучшего процесса измельчения
Хороший полиэтиленовый порошок для центробежного формования не определяется одним размером частиц или параметром. Это определяется совокупными показателями сыпучести, объемной плотности, распределения частиц по размерам, морфологии частиц, температурной стабильности и других факторов.
Эти свойства порошка также зависят от всего производственного процесса:
Подача → Измельчение → Охлаждение → Просеивание → Сбор порошка
Для Мао Юэ цель состоит не просто в уменьшении размера гранул полиэтилена, а в том, чтобы помочь клиентам производить порошок полиэтилена, который действительно подходит для центробежного формования, благодаря стабильной подаче, точному измельчению, эффективному охлаждению, правильному просеиванию и стабильному сбору порошка.
Поэтому более мелкий порошок не обязательно лучше. Правильный порошок для центробежного формования должен обеспечивать баланс между сыпучестью, гранулометрическим составом, упаковочными свойствами и стабильностью обработки, что в конечном итоге соответствует требованиям формования конечного продукта.